Approuver un échantillon donne l’impression que la partie difficile est terminée. C’est le milieu du processus. Tout ce qui détermine si 400 sacs correspondent à celui que vous avez tenu en main se décide au cours des cinq à huit semaines suivant votre accord, et la plupart de ces éléments sont invisibles du côté de l’acheteur.
L’écart a une forme. Les décisions sont consignées, une couleur est mise en correspondance, le matériau est commandé, un échantillon de préproduction est fabriqué à partir du lot en gros, puis la production commence. Chacun de ces étapes peut voir la commande s’écarter discrètement de l’échantillon. Chacune coûte moins cher à maintenir qu’à corriger plus tard.
Les approbations qui tournent mal dans notre boîte de réception sont rarement celles qui-font preuve de négligence. Ce sont celles où tout le monde a approuvé l’aspect, mais où personne n’a consigné la tolérance. Le sac était conforme. La norme n’a jamais été définie.
Ce qu’une signature fixe réellement
L’approbation d’un échantillon fixe les décisions. Elle ne fixe pas les conditions. Cette distinction peut sembler académique jusqu’à la première commande de réapprovisionnement, lorsqu’elle devient le cœur du différend.
Le type de fibre, la référence de couleur, la structure, les dimensions, la largeur des bandes, la construction des anses, la doublure et la signalétique sont fixée. Ce qui varie, c’est le ton du prochain lot de teinture, la toucher du prochain approvisionnement de fibres, la nuance du prochain lot de galvanisation des accessoires, le tissage réalisé par une autre paire de mains et le comportement des fibres par temps humide.
Une approbation utile consigne les deux listes. « Voici ce qui a été convenu » et « voici ce qui variera dans les limites de tolérance » sont deux documents différents, et les confondre est à l’origine des différends.
Un acheteur approuve un crème. Le bain de teinture suivant renvoie une nuance tirant vers l’ivoire. Les deux sont appelés crème, et aucun n’est inexact tant que personne n’ouvre la fiche de référence. Ce n’est pas un échec de la teinture. C’est un échec à définir ce que « crème » signifiait au moment de l’approbation.
| Ce que l’approbation fixe | Ce qui varie encore | Ce qui le maintient |
|---|---|---|
| Type et qualité des fibres | le lot de livraison | référence du lot conservée avec l’échantillon |
| Référence de couleur | le lot de teinture | fiche physique ; les sacs adjacents présentant un écart supérieur à 10 % sont rejetés |
| Dimensions | proportions assemblées à la main | largeur et profondeur de 35 cm ±2 cm ; hauteur des anses ±1 cm |
| Densité du tissage | variation de tension entre les mains | interstices ≤1 mm à l’ouverture, rejetés au-delà de 2 mm sur le corps |
| Construction des anses | chaque fixation | tout mouvement, fil détaché ou couture ne traversant pas le tissage est rejeté |
| Doublure et signalétique | le rouleau de doublure, le lot de finitions | doublure détachée, déchirée ou d’une couleur incorrecte rejetée |
| Spécification d’emballage | le lot de cartons | spécification convenue avant l’impression |
Ce que « approuvé » doit signifier : six contrôles
Avant de signer, six éléments doivent être mesurés plutôt qu’admirés.
Dimensions. Pour une largeur et une profondeur de sac de 35 cm, la tolérance est de ±2 cm. La hauteur des anses est de ±1 cm, et un écart supérieur à 2 cm entre les deux anses entraîne le rejet, car le sac pendra de travers. Mesurez sur une table, et non dans la main.
Couleur. Comparez avec une fiche physique à la lumière du jour. Pas avec une photographie, ni sous la lumière chaude d’un showroom. La couleur doit être uniforme sur un même sac, et de légères variations naturelles de ton sont acceptables dans cette limite. Deux sacs du même lot présentant un écart supérieur à 10 % par rapport à la fiche constituent un problème de lot, et non de pièce.
Toucher. Le panneau doit sembler ferme tout en offrant une légère souplesse. Comparez-le à l’échantillon de référence, et non à votre souvenir d’un autre échantillon.
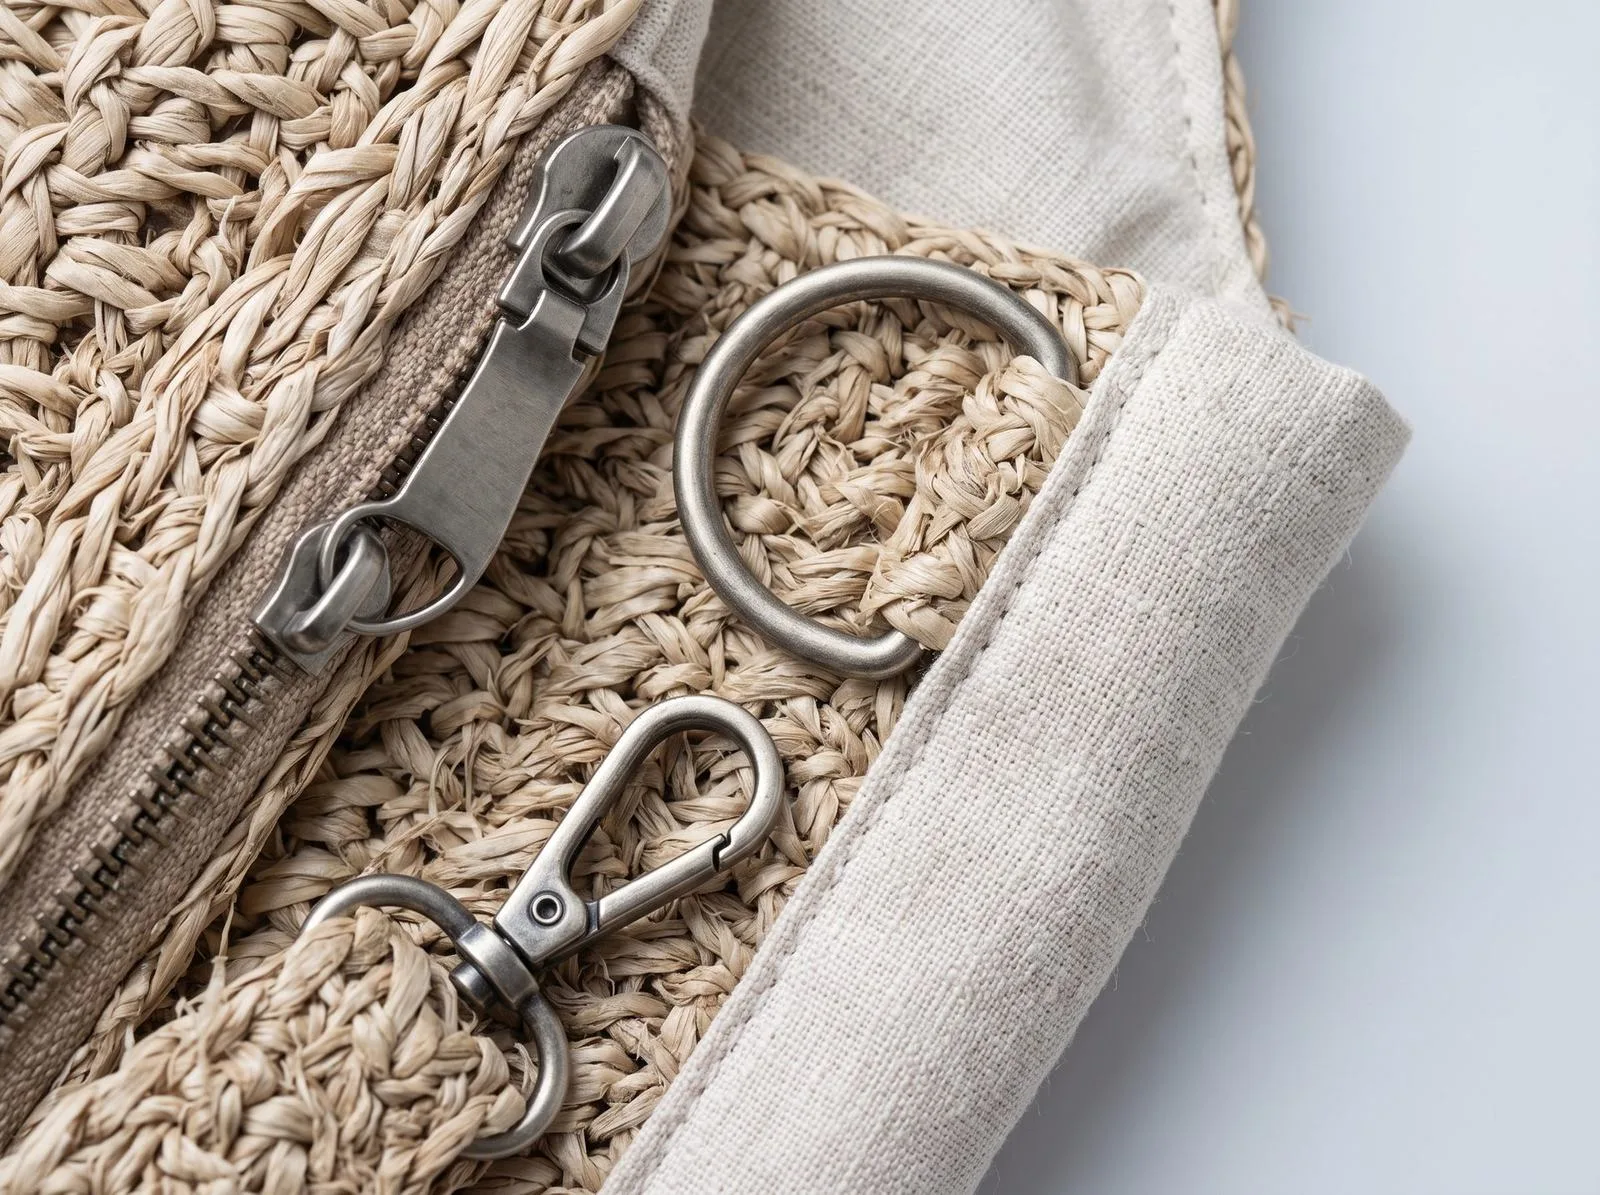
Fixation des anses. Chargez une anse et soulevez-la. Il ne doit y avoir aucun mouvement à la racine, aucun fil détaché, et la couture de fixation doit traverser la couche tissée plutôt que reposer sur sa surface.
Doublure. Retournez le sac. La doublure doit être cousue à une couture, et non simplement fixée à l’intérieur du tissage ; sa couleur doit correspondre à la spécification.
Emballage. Un échantillon expédié en vrac ne vous apprend rien sur le carton. Convenez de la spécification d’emballage au moment de l’approbation, car c’est la prochaine chose qui sera engagée.
Un échantillon qui passe le contrôle visuel peut néanmoins échouer au mètre ruban. Le mètre ruban est l’élément qui se répète.
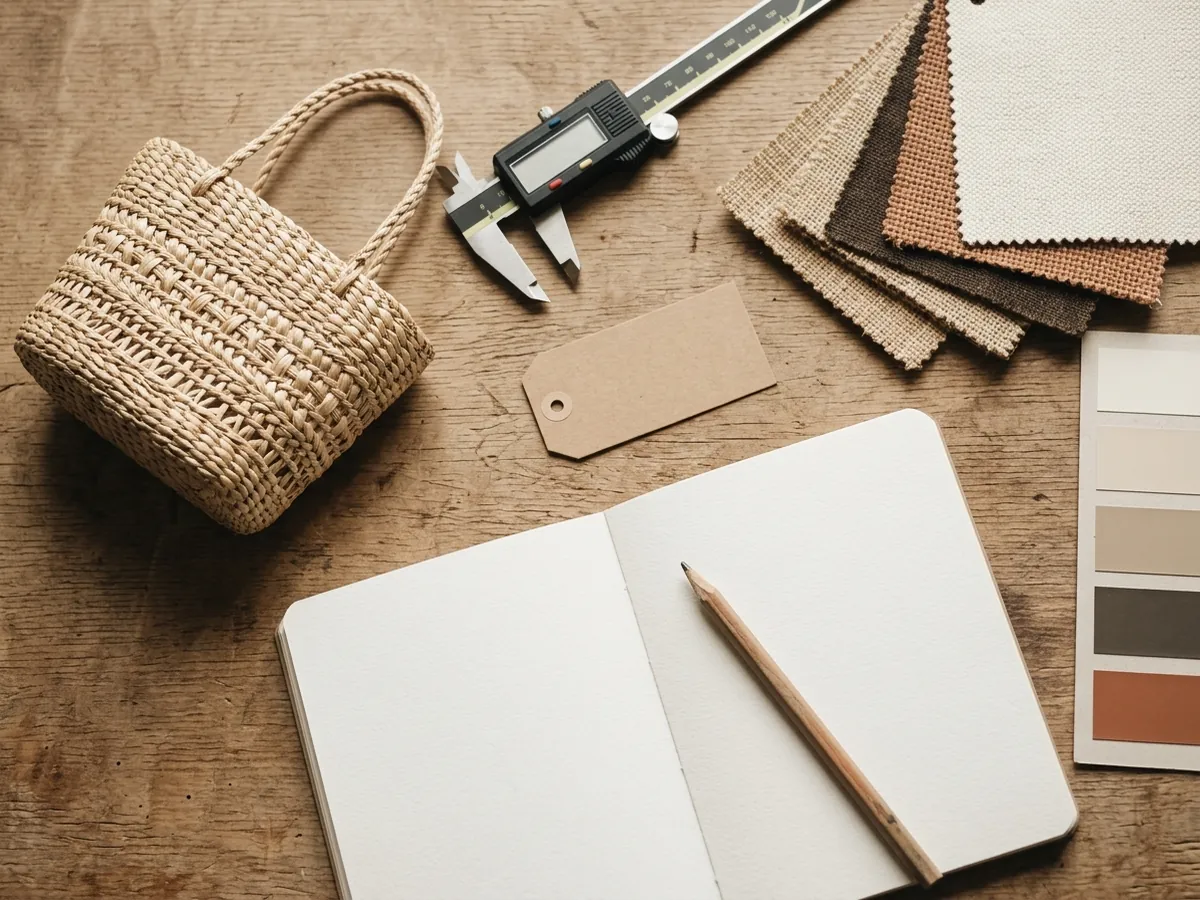 Le contrôle d’un échantillon relève de la mesure, et non de l’opinion : un pied à coulisse, une fiche de couleur et des échantillons de fibres doivent être sur la table avant toute signature.
L’échantillon signé et les moyens de le garder utile
Signez deux exemplaires. Datez-les tous les deux, scellez-les et conservez-en un à l’établi tandis que l’autre est remis à l’acheteur. Photographiez l’échantillon à côté d’une règle et de la fiche de couleur, plutôt que dans un décor stylisé, et inscrivez le lot de fibres et le lot de teinture sur l’étiquette.
L’échantillon signé sert de référence pour l’audit du lot, et non pour le catalogue. Dans un différend, personne ne discute avec une photographie ; on discute avec le sac scellé et la fiche.
Une qualification est importante. Si l’échantillon a été fabriqué à partir d’un lot de fibres différent de celui destiné à la production en gros, consignez-le sur l’étiquette. Un échantillon de référence impossible à reproduire n’est qu’un objet décoratif, et son approbation fixe une norme que la production ne pourra pas respecter.
Les semaines suivant l’approbation
L’approbation lance une séquence que les acheteurs voient rarement. La couleur d’un nouveau bain de teinture est mise en correspondance avec la fiche. Les matériaux sont commandés selon la quantité confirmée : fibres, accessoires, doublure, étiquettes, cartons. Un échantillon de préproduction est fabriqué à partir du matériau destiné à la production en gros. Puis la production commence.
| Étape | Délai | Ce qu’elle décide | Ce qu’il faut demander |
|---|---|---|---|
| Correspondance des couleurs | avant la teinture en gros | le lot utilisé pour la production | un échantillon physique comparé à la fiche |
| Commande des matériaux | dépend des délais de livraison des accessoires et de la doublure | si la production peut commencer à la date prévue | confirmation que les finitions sont disponibles |
| Échantillon de préproduction | 7 à 10 jours | la norme à laquelle la production doit se conformer | un PPS fabriqué à partir du matériau en gros |
| Production en gros | 30 à 45 jours ; 45 à 60 jours avec une teinture sur mesure ou un nouveau moule | la commande | des points de contrôle en cours de production, et pas seulement un contrôle final |
| Inspection finale | avant l’emballage | acceptation ou rejet de chaque pièce | le registre d’inspection |
| Emballage et expédition | à la fin du délai prévu | ce qui arrivera dans votre entrepôt | la liste de colisage et les photographs des cartons |
| L’échantillon de préproduction est l’étape que les acheteurs omettent le plus souvent, et celle qui rentabilise son coût. Un sac coupé dans le matériau destiné à la production en gros permet de détecter la différence entre les fibres de l’échantillon et celles de la production avant que 400 pièces ne soient tissées. Sept à dix jours constituent une mauvaise raison pour l’omettre. |
Les six points de contrôle qualité
L’inspection ne constitue pas un événement unique à la fin. Elle se déroule en six points, et chacun existe parce qu’un défaut qui franchit ce point devient plus coûteux au point suivant.
- Réception des fibres — humidité, fibres courtes, lots de ton anormal. Rejet avant la découpe.
- Lot de teinture comparé à la fiche — dérive entre lots. Retenture ou réaffectation avant le tissage.
- Première pièce complète — le premier sac terminé issu de la production. Réglage corrigé avant le reste.
- Contrôle en ligne à l’établi — tension, interstices, nombre de rangées. Arrêt et réinitialisation, et non simple retouche.
- Contrôle final pièce par pièce — anses, doublure, dimensions, fermetures.
- Audit des cartons — 5 % des cartons, au moins 10 pièces, pour archivage.
Un atelier qui effectue un contrôle à chaque point peut indiquer où un défaut a commencé. Un atelier qui n’inspecte qu’à la fin peut vous dire qu’il existe un défaut, mais pas pourquoi, et la commande suivante le reproduira.
 Le contrôle final se fait pièce par pièce : d’abord la fixation des anses, puis la doublure, ensuite les dimensions, puis le registre qui prouve que le contrôle a été effectué.
Ce qui change entre l’échantillon et la production en gros
Cinq éléments évoluent entre un échantillon approuvé et une série de production. Chacun possède un moyen de contrôle, mais aucun ne bénéficie d’une garantie.
Lot de couleurs. Un nouveau bain de teinture est mis en correspondance avec la fiche. Le moyen de contrôle est l’échantillon physique et une vérification des couleurs pièce par pièce. Les fibres naturelles absorbent la teinture de manière inégale ; la cible est donc une correspondance avec la fiche, et non un ton identique à celui de l’échantillon.
Lot de fibres. Une nouvelle livraison possède sa propre humidité, épaisseur et rendement. Le moyen de contrôle est la référence du lot et le PPS. C’est le changement que les acheteurs remarquent le plus au toucher, mais celui que l’on voit le moins sur une photographie.
Galvanisation des accessoires. Un second lot de galvanisation peut être légèrement plus clair ou plus foncé. Le moyen de contrôle consiste à approuver la galvanisation sur le PPS, et non sur l’échantillon.
Rouleau de doublure. Un nouveau rouleau peut présenter une légère différence de ton ou de grammage. Le moyen de contrôle consiste à fixer une découpe au PPS et à la conserver avec l’échantillon signé.
Emballage. Les cartons sont imprimés une seule fois. Le moyen de contrôle consiste à signer la spécification avant le lancement de l’impression et à demander une photographie du premier carton scellé.
Un échantillon fabriqué en juin et une série fabriquée en février le sont sous des taux d’humidité différents. Le raphia se comporte différemment dans les deux cas. Ce n’est un défaut dans aucun des deux ; c’est la raison pour laquelle le PPS existe.
Ce qui peut encore changer, et quand
La séquence verrouille les éléments dans un ordre fixe : les fibres, puis la couleur, puis la structure pendant le tissage, et enfin l’emballage. C’est la connaissance de cet ordre qui permet de prendre une décision tardive sans en payer deux fois le prix.
L’emballage est généralement le dernier élément à être verrouillé. Les cartons sont imprimés selon une spécification et, jusqu’au lancement de l’impression, les dimensions, les marquages et l’emballage intérieur peuvent encore évoluer. Si la date de lancement est décalée, l’emballage est le dernier élément qui peut être ajusté sans modifier les sacs.
La couleur est verrouillée une fois le bain de teinture établi. Après cela, tout changement signifie un nouveau bain et une nouvelle approbation et, dans une production en gros, cela entraîne généralement un nouveau lot pour l’ensemble de la commande.
Les fibres et la structure sont verrouillées au début de la production. Toute modification ultérieure ne constitue pas un ajustement. Il s’agit d’un redémarrage, avec le matériau déjà consommé.
L’habitude utile consiste à demander, au moment de l’approbation, lequel de ces trois éléments reste ouvert et ce que coûterait son modification. Un atelier qui répond précisément vous indique qu’il a déjà suivi cette séquence.
La fiche d’inspection en douze points
Imprimez ce document et indiquez pour chaque ligne « conforme » ou « non conforme ». Un échec sur une ligne entraîne le rejet de la pièce ; si le taux dépasse le seuil ci-dessous, l’ensemble du lot doit faire l’objet d’une décision.
| Contrôle | Acceptable | Rejet |
|---|---|---|
| Interstices du tissage | largeur de cheveu ≤1 mm à l’ouverture | interstice visible supérieur à 2 mm sur le corps ; structure desserrée |
| Couleur | uniforme sur un sac ; légère variation naturelle | sacs adjacents présentant un écart supérieur à 10 % par rapport à la fiche |
| Dimensions et symétrie | 35 cm ±2 cm ; hauteur des anses ±1 cm | un côté décalé de plus de 5 cm ; écart de hauteur entre les anses supérieur à 2 cm |
| Fixation des anses | couture régulière, ferme sous charge | mouvement, fil détaché, couture ne traversant pas le tissage |
| Moisissure ou humidité | aucune | toute moisissure |
| Cuir et accessoires | grain naturel, légères traces de manipulation | cuir craquelé, couche de finition des bords qui se décolle |
| Fermetures | aimant légèrement décalé mais fonctionnel | fermeture impossible, rivet manquant, fermeture éclair bloquée |
| Broderie ou logo | positionnement dans un rayon de 5 mm | couleur incorrecte, caractère manquant, décalage supérieur à 10 mm, densité irrégulière |
| Emballage | légère rayure sur le carton | produit écrasé, sac intérieur manquant |
| Odeur | odeur naturelle de palme, disparue sous 48 heures | odeur chimique ou animale |
| Bords bruts | légère variation de texture sur la finition | effilochage, bord nonfini, fil détaché |
| Doublure | léger froissement aux coins | doublure détachée, déchirée ou d’une couleur incorrecte |
Taux de défauts et interprétation
Un taux inférieur à 5 % est normal pour un travail artisanal. Entre 5 % et 10 %, une explication et une cause sont nécessaires, et pas seulement un avoir. Au-delà de 10 %, le lot doit être repris ou rejeté.
Le taux importe moins que l’origine des défauts. Un défaut détecté au contrôle final et né au niveau des fibres a une cause et peut être corrigé sur le lot suivant. Le même défaut apparaissant sur trois modèles différents signifie généralement que l’inspection est le seul moyen de contrôle dans le processus, ce qui ouvre une tout autre discussion.
Si la production en gros ne correspond pas
Il existe trois issues qu’il convient de nommer avant d’en avoir besoin.
Reprise lorsque le défaut peut être corrigé sans affaiblir le sac : un fil détaché, une fermeture, un bord de doublure. Concession lorsque l’écart est esthétique et que vous l’acceptez par écrit, généralement avec un ajustement du prix. Refabrication lorsque le défaut est structurel : un fond affaissé, une fixation d’anse qui ne tient pas, une couleur inexplicable.
Une concession est légitime une fois. En tant qu’habitude, elle signifie que la norme n’a jamais vraiment existé.
Une date de lancement peut parfois être sauvée au niveau de l’emballage. Une modification des fibres après le début de la production ne peut pas l’être. Il n’existe pas de solution partielle.
Quand ce processus ne s’applique pas
Si vous achetez un sac en stock ou en marque blanche, il n’existe pas d’échantillon à approuver au sens décrit ici. Vous inspectez un lot de production, et vos questions portent sur le contenu du carton, et non sur ce qui a été signé.
Si la commande est une petite réapprovisionnement, la référence est le lot précédent et la fiche de couleur. L’acheteur peut renoncer au PPS. Il s’agit d’un choix légitime, qui doit être consigné comme tel, car le risque vous est alors transféré.
Si le calendrier ne permet pas de prévoir un PPS, vous acceptez un risque différent. Dites-le par écrit plutôt que de passer silencieusement cette étape.
Si vous ne pouvez pas vous déplacer, remplacez la visite par les documents : un échantillon de couleur du lot en gros envoyé par courier, des photographies datées avec une échelle de référence et le registre d’inspection. Ces éléments ne valent pas une présence à l’établi. Ils sont néanmoins bien meilleurs qu’une promesse.
 Avant l’expédition : la liste de colisage et une photographie des cartons scellés offrent la dernière occasion peu coûteuse de détecter une erreur.
Trois éléments à demander entre l’approbation et l’expédition
La couleur de la production en gros comparée à la fiche. Le PPS fabriqué à partir du lot en gros. Le registre d’inspection à la fin.
Questions fréquentes
- Qu’est-ce qu’un échantillon de préproduction ?
- Le PPS est la référence définitive fabriquée avec les matériaux et les méthodes de production. Une fois signé, il fixe la couleur, les dimensions, les accessoires et la signalétique, et la production en gros est contrôlée par rapport à celui-ci.
- Combien de sacs faut-il inspecter ?
- Nous prélevons 5 % de la commande, avec un minimum de 10 pièces, et vérifions chaque pièce au niveau des anses, du fond et de la doublure. Les seuils d’acceptation sont convenus dans la commande.
- Quel taux de défauts est acceptable ?
- Un taux inférieur à 5 % est normal pour un travail artisanal ; un taux de 5 à 10 % déclenche un examen de la cause ; au-delà de 10 %, le lot est repris ou rejeté avant l’emballage.
Un atelier qui produit ces trois éléments sans qu’on les lui demande deux fois est un atelier dont la deuxième commande ressemblera à la première. Si vous êtes sur le point de passer votre première commande en gros, la page grossiste explique comment le processus se déroule de bout en bout, le guide des matériaux répond à la question des fibres avant votre engagement, et la page contact est l’endroit où envoyer votre cahier des charges.