Het goedkeuren van een monster voelt aan als het einde van het moeilijke deel. Het is het midpoint. Alles wat bepaalt of 400 tassen overeenkomen met de tas die je hebt vastgehouden, gebeurt in de vijf tot acht weken na je akkoord gaat, en het meeste daarvan is onzichtbaar vanaf de kant van de koper.
De kloof heeft een vorm. Beslissingen worden vastgelegd, een kleur wordt afgestemd, materiaal wordt besteld, er wordt een preproductie-monster gemaakt uit de bulkpartij en er wordt een productiegang gestart. Elk daarvan is een plek waar de bestelling stilletjes kan afwijken van het monster. Elk stap is goedkoper om op zijn plaats te houden dan om later te corrigeren.
De goedkeuringen die in onze inbox misgaan, zijn zelden de onzorgvuldige. Het zijn de gevallen waarin iedereen het over de uitstraling eens was en niemand de tolerantie heeft vastgelegd. De tas was goed. De norm is nooit geformuleerd.
Wat een handtekening werkelijk vastlegt
Een monstergoodkeuring legt beslissingen vast. Ze legt geen omstandigheden vast. Het onderscheid klinkt academisch tot de eerste herhaalbestelling, wanneer het het hele debat wordt.
De vezelsoort, de kleurreferentie, de structuur, de afmetingen, de bandbreedte, de constructie van de handvatten, de voering en de branding zijn vastgelegd. Wat varieert, is de tint van de volgende verfpartij, de hand van de volgende vezellevering, de schakering van de volgende batch met coatings voor de hardware, de weefstijl van een ander paar handen en hoe de vezel zich gedraagt in vochtig weer.
Een bruikbare goedkeuring schrijft beide lijsten op. "Dit is wat we hebben afgesproken" en "dit is wat binnen de tolerantie zal variëren" zijn verschillende documenten, en ze door elkaar halen is de manier waarop geschillen beginnen.
Een koper keurt een crèmekleur goed. De volgende kuip komt terug in een schakering richting ivoor. Beide worden crème genoemd, en geen van beide is fout tot iemand de kleurkaart opent. Dat is geen probleem met verven. Het is een probleem omdat niet is vastgelegd wat "crème" bij goedkeuring betekende.
| Wat goedkeuring vastlegt | Wat nog varieert | Wat dit op zijn plaats houdt |
|---|---|---|
| Vezelsoort en kwaliteit | de leveringspartij | partijreferentie bewaard bij het monster |
| Kleurreferentie | de verfpartij | fysieke kleurkaart; naast elkaar geplaatste tassen die meer dan 10% ervan afwijken, worden afgekeurd |
| Afmetingen | handmatig gemaakte verhoudingen | 35 cm breedte en diepte ±2 cm; hoogte van de handvatten ±1 cm |
| Weefdichtheid | spanning tussen handen | openingen ≤1 mm aan de mond en >2 mm op de body worden afgekeurd |
| Constructie van de handvatten | de afzonderlijke verankering | beweging, losse draad of steek die niet door de weefstructuur gaat, wordt afgekeurd |
| Voering en branding | de rol voering, de batch afwerking | losgeraakte, gescheurde of afwijkend gekleurde voering wordt afgekeurd |
| Verpakkingsspecificatie | de doosrun | specificatie vóór het afdrukken afgesproken |
Wat "goedgekeurd" moet betekenen: zes controles
Voordat je ondertekent, moeten er zes dingen worden gemeten in plaats van bewonderd.
Afmetingen. Bij een tasbreedte en -diepte van 35 cm is de tolerantie ±2 cm. De hoogte van de handvatten is ±1 cm, en een verschil van meer dan 2 cm tussen de twee handvatten betekent afkeuring, omdat de tas scheef zal hangen. Meet hem op een tafel, niet in de hand.
Kleur. Vergelijk in daglicht met een fysieke kleurkaart. Niet met een foto en niet onder het warme licht van een showroom. De kleur moet gelijkmatig zijn over één tas, en binnen die tas is een natuurlijke kleurvariatie acceptabel. Twee tassen uit dezelfde partij die bij vergelijking met de kaart meer dan 10% uit elkaar liggen, vormen een probleem met de batch, niet met het exemplaar.
Handgevoel. Het paneel moet stevig aanvoelen met een beetje soetheid. Vergelijk het met de standaardpons, niet met je herinnering aan een ander monster.
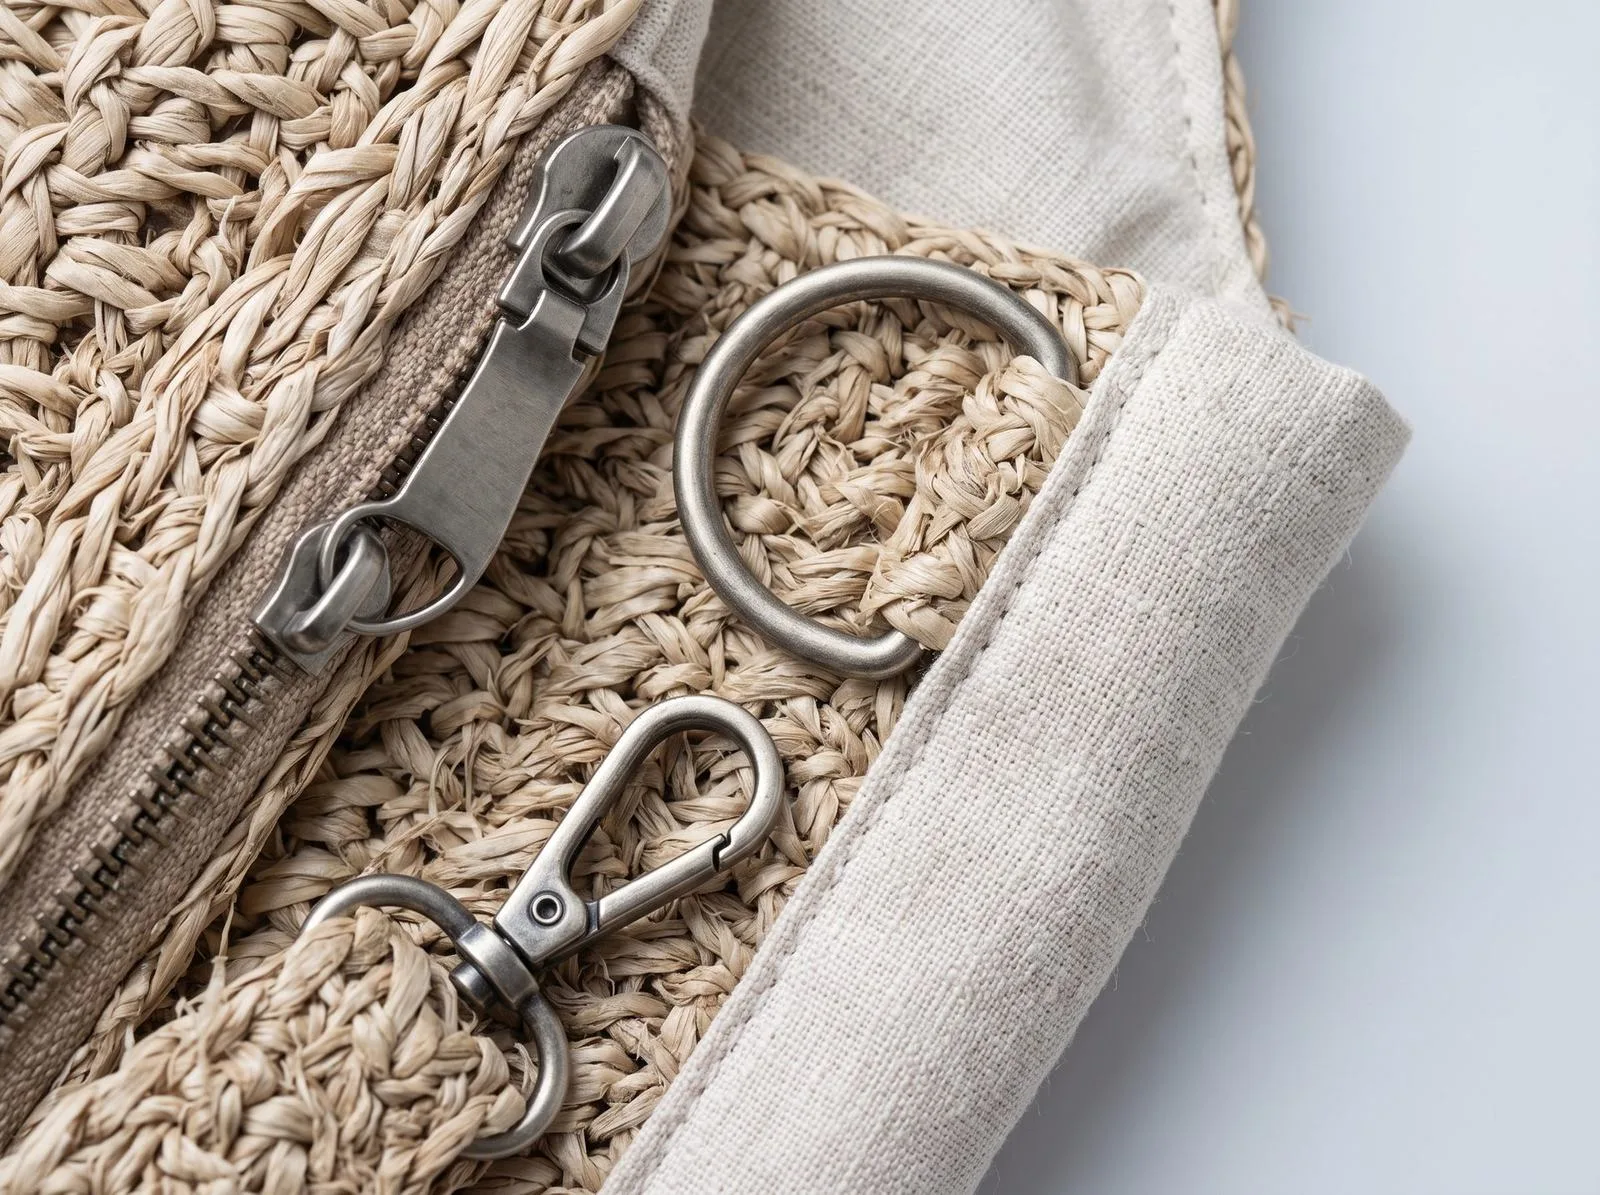
Handvatverankering. Belast één handvat en til op. Er mag geen beweging zijn bij de aansluiting, geen losse draad, en de steek van de verankering moet door de geweven laag gaan in plaats van erop te liggen.
Voering. Draai de tas binnenstebuiten. De voering moet aan een naad zijn genaaid, niet los genaaid aan de binnenkant van de weefstructuur, en de kleur moet overeenkomen met de specificatie.
Verpakking. Een monster dat los wordt verzonden, zegt niets over de doos. Spreek de verpakkingsspecificatie af bij goedkeuring, want dat is het volgende onderdeel dat definitief wordt gemaakt.
Een monster dat de visuele test doorstaat, kan nog altijd door de maatmeting vallen. De maatmeting is het onderdeel dat wordt herhaald.
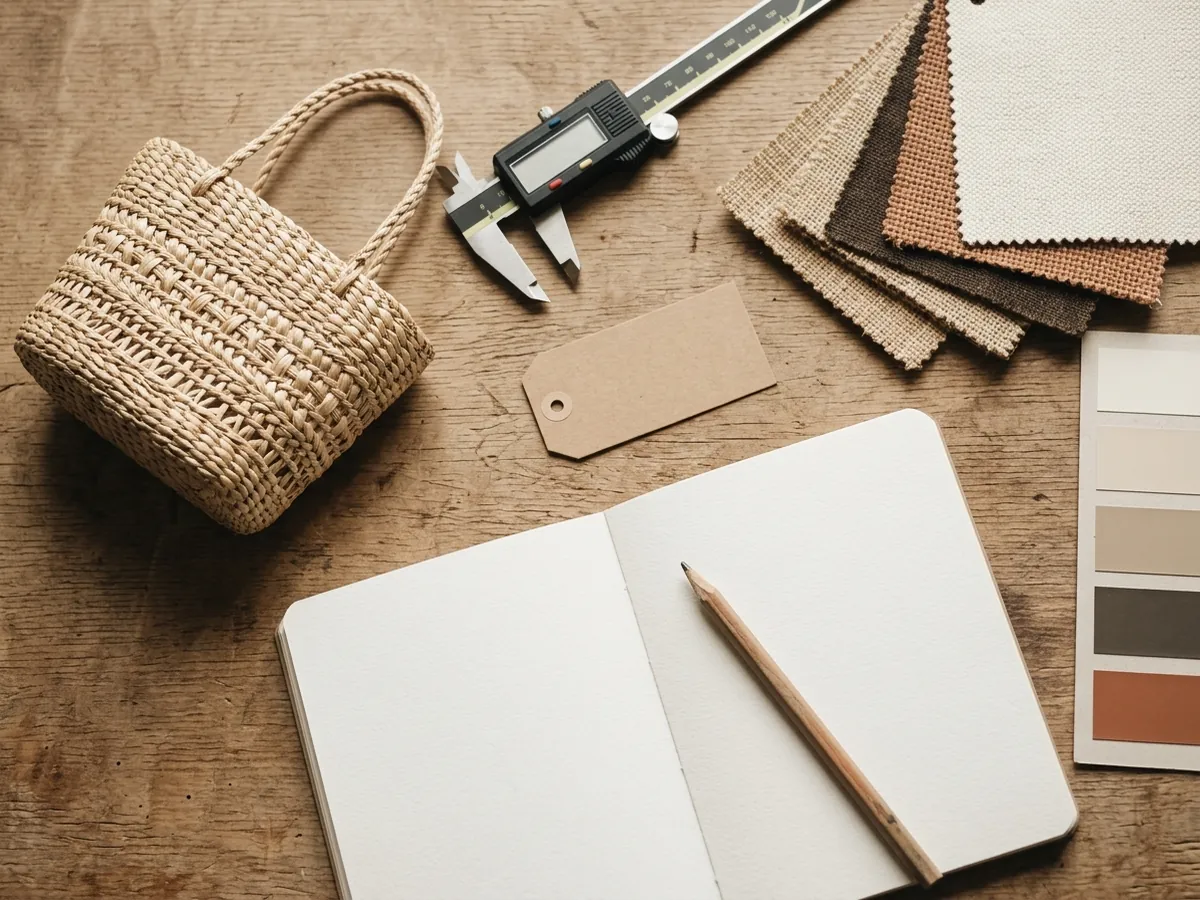 Een monterrevisie is een meting, geen mening: schuifmaten, een kleurkaart en vezelponsen horen op tafel te liggen voordat er iets wordt ondertekend.
Het ondertekende monster en hoe je het nuttig houdt
Teken twee exemplaren. Datum beide, verzegel beide en bewaar er één aan de werkbank terwijl het andere naar de koper gaat. Maak een foto van het monster naast een liniaal en de kleurkaart in plaats van op een gestyled set, en schrijf de vezelpartij en verfpartij op het label.
Het ondertekende monster is de referentie voor de batchaudit, niet voor de catalogus. Niemand discussieert tijdens een geschil met een foto; men discussieert met de verzegelde tas en de kleurkaart.
Eén kanttekening is belangrijk. Als het monster is gemaakt uit een andere vezelpartij dan de bulkpartij, leg dat dan vast op het label. Een goudmonster dat niet kan worden nagebootst is decoratie, en het goedkeuren ervan stelt een norm in die de productiegang niet kan halen.
De weken na goedkeuring
Goedkeuring startt een reeks die kopers zelden zien. De kleur wordt vanuit een nieuwe kuur afgestemd op de kleurkaart. Materialen worden besteld op basis van de bevestigde hoeveelheid: vezels, hardware, voering, labels en dozen. Er wordt een preproductie-monster gemaakt uit het bulkmateriaal. Daarna volgt de productiegang.
| Stap | Tijd | Wat het bepaalt | Wat je moet opvragen |
|---|---|---|---|
| Kleurafstemming | vóór het in bulk verven | de partij die de productiegang gebruikt | een fysiekepons naast de kleurkaart |
| Materiaalbestelling | hangt af van levertijden voor hardware en voering | of de productiegang op tijd begint | bevestiging dat de afwerkingen binnen zijn |
| Preproductie-monster | 7–10 dagen | de norm waarop de productiegang wordt getoetst | een PPS uit bulkmateriaal gesneden |
| Bulkproductie | 30–45 dagen; 45–60 dagen met eigen verf of een nieuwe mal | de bestelling | tussentijdse controles, niet alleen een eindcontrole |
| Eindinspectie | vóór het verpakken | geslaagd of afgekeurd per exemplaar | het inspectierapport |
| Verpakken en verzenden | einde van het tijdsvenster | wat er bij je warehouse aankomt | paklijst en foto's van de dozen |
| Het preproductie-monster is de stap die kopers het vaakst overslaan en die zichzelf het meest terugbetaalt. Een tas die uit het bulkmateriaal is gesneden, laat het verschil tussen monstervezel en productievezel zien voordat er 400 exemplaren van worden geweven. Zeven tot tien dagen is een slechte reden om die stap over te slaan. |
De zes kwaliteitscontroles
Inspectie is geen ene gebeurtenis aan het einde. Ze vindt op zes momenten plaats en elk moment bestaat omdat een defect dat erdoorheen komt bij de volgende stap duurder wordt.
- Binnenkomende vezel — vocht, korte vezels, partijen met een afwijkende tint. Worden vóór het snijden afgekeurd.
- Verfpartij tegenover de kleurkaart — verschuiving tussen batches. Wordt vóór het weven opnieuw geverfd of aan een andere bestelling toegewezen.
- Eerste volledige exemplaar — de eerste complete tas uit de productiegang. De opstelling wordt gecorrigeerd vóór de rest.
- Controle tussentijds aan de werkbank — spanning, openingen en aantal rijen. De productie wordt gestopt en opnieuw ingesteld, niet gelapt.
- Eindcontrole per exemplaar — handvatten, voering, afmetingen, sluitingen.
- Doosaudit — 5% van de dozen, minimaal 10 exemplaar, voor de administratie.
Een werkplaats die bij elke controle kan aanwijzen waar een fout is begonnen, kan dat ook echt. Een werkplaats die pas aan het einde inspecteert, kan je vertellen dat er een fout is, maar niet waarom, en de volgende bestelling zal die fout herhalen.
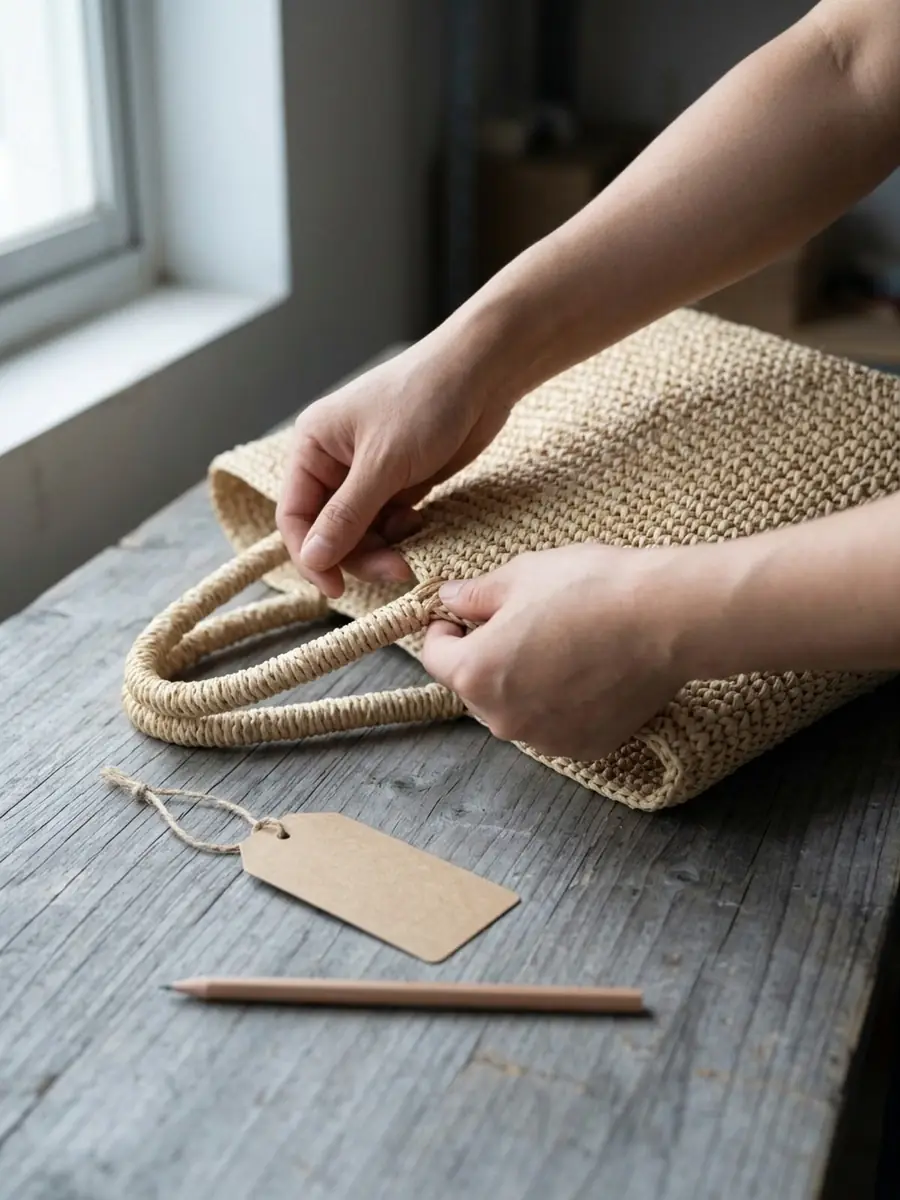 De eindcontrole gebeurt per exemplaar: eerst de handvatverankering, dan de voering, dan de afmetingen en ten slotte het rapport dat bewijst dat dit is uitgevoerd.
Wat er verandert tussen het monster en de bulk
Vijf dingen veranderen tussen een goedgekeurd monster en een productiegang. Elk heeft een controlerende factor en geen enkele heeft een garantie.
Verfpartij. Een nieuwe kuur wordt afgestemd op de kleurkaart. De controlerende factor is de fysiekepons en een kleurcontrole per exemplaar. Natuurlijke vezel neemt verf ongelijkmatig op, dus het doel is een overeenkomst met de kleurkaart, niet een identieke tint als die van het monster.
Vezelpartij. Een nieuwe levering heeft een eigen vochtgehalte, dikte en opbrengst. De controlerende factor is de partijreferentie en de PPS. Dit is de verandering die kopers het meest aan het handgevoel opvallen en die het minst zichtbaar is op een foto.
Coating van de hardware. Een tweede coatingbatch kan een schakering lichter of donkerder uitvallen. De controlerende factor is de coating op de PPS goedkeuren, niet op het monster.
Rol voering. Een nieuwe rol kan licht verschillen in tint of gewicht. De controlerende factor is een snipstuk aan de PPS bevestigen en dat bewaren bij het ondertekende monster.
Verpakking. dozen worden eenmal afgedrukt. De controlerende factor is de specificatie ondertekenen voordat de printer begint en een foto opvragen van de eerste verzegelde doos.
Een monster dat in juni is gemaakt en een productiegang die in februari worden gemaakt, worden bij verschillende luchtvochtigheid geproduceerd. Raffia gedraagt zich in beide omstandigheden anders. Dat is geen defect in een van beide; dat is de reden dat de PPS bestaat.
Wat er nog kan veranderen en wanneer
De reeks legt een vaste volgorde vast: eerst vezel, dan kleur, dan de structuur zoals die wordt geweven, en als laatste de verpakking. Als je die volgorde kent, kun je een late beslissing nemen zonder er tweemaal voor te betalen.
Verpakking wordt meestal als laatste definitief gemaakt. Dozen worden afgedrukt volgens een specificatie en totdat de printer begint kunnen afmetingen, aanduidingen en binnenverpakking nog veranderen. Als de lanceringsdatum verschuift, is verpakking het laatste dat kan worden aangepast zonder de tassen aan te raken.
Kleur wordt definitief zodra de verfkuur is ingesteld. Daarna betekent een verandering een nieuwe kuur en een nieuwe goedkeuring, en bij een bulkproductie betekent dat doorgaans een nieuwe partij voor de hele bestelling.
Vezel en structuur worden definitief wanneer de productiegang begint. Een verandering daarna is geen aanpassing. Het is een herstart, met materiaal dat al is verbruikt.
De nuttige gewoonte is om bij goedkeuring te vragen welke van de drie nog openstaan en wat het zou kosten om die te wijzigen. Een werkplaats die daar nauwkeurig antwoord op geeft, laat je weten dat zij deze reeks al eerder heeft doorlopen.
De inspectiechecklist met twaalf punten
Print dit uit en geef elke regel een score voor geslaagd of afgekeurd. Een afkeuring op één regel betekent dat dat exemplaar wordt afgekeurd; overschrijdt het percentage de drempel hieronder, dan wordt het een beslissing over de hele partij.
| Controle | Accepteren | Afkeuren |
|---|---|---|
| Openingen in de weefstructuur | haarlijn ≤1 mm aan de mond | zichtbare opening >2 mm op de body; losse structuur |
| Kleur | gelijkmatig binnen één tas; lichte natuurlijke variatie | naast elkaar geplaatste tassen die op de kleurkaart meer dan 10% uiteenlopen |
| Afmetingen en symmetrie | 35 cm ±2 cm; hoogte van de handvatten ±1 cm | één kant meer dan 5 cm afwijkend; hoogtes van de handvatten verschillen meer dan 2 cm |
| Bevestiging van de handvatten | gelijkmatige steek, strak onder belasting | beweging, losse draad, steek die niet door de weefstructuur gaat |
| Schimmel of vocht | geen | enige schimmel |
| Leer en hardware | natuurlijk nerf, lichte gebruikssporen | gebarsten leer, afbladderende randverf |
| Sluitingen | magneet een beetje schief maar sluit wel | sluit niet, ontbrekende klink, vastgelopen rits |
| Borduur of logo | plaatsing binnen 5 mm | verkeerde kleur, ontbrekend teken, meer dan 10 mm afwijkend, ongelijkmatige dichtheid |
| Verpakking | lichte schuren op de doos | gepletterd product, ontbrekende binnenhoes |
| Geur | natuurlijke palmgeur, binnen 48 uur verdwenen | chemische of dierlijke geur |
| Ruwe randen | lichte textuurvariatie op de binding | rafelen, ongebonden rand, losse draad |
| Voering | lichte kreukels in de hoeken | losgeraakt, gescheurd, verkeerde kleur |
Defectpercentage en wat het betekent
Onder 5% is normaal voor handwerk. tussen 5% en 10% vraagt om een verklaring en oorzaak, niet alleen een kredietnota. Meer dan 10% betekent herdanken of afkeuring van de partij.
Het percentage is minder belangrijk dan de herkomst van de defecten. Een fout die bij de eindcontrole wordt gevonden maar bij de vezel begon, heeft een oorzaak en kan in de volgende partij worden verholpen. Dezelfde fout die bij drie verschillende stijlen voorkomt, betekent doorgaans dat inspectie de enige controlerende factor in het proces is, en dat is een ander gesprek.
Als de bulk niet overeenkomt
Er zijn drie uitkomsten en het helpt om ze te benoemen voordat je ze nodig hebt.
Herdanken wanneer de fout kan worden gecorrigeerd zonder de tas te verzwakken: een losse draad, een sluiting, een voeringrand. Concessie wanneer de afwijking cosmetisch is en je die schriftelijk accepteert, meestal met een prijscorrectie. Opnieuw maken wanneer de fout structureel is: een ingezakte bodem, een handvatverankering die niet blijft zitten of een kleur die niet kan worden verklaard.
Een concessie is eenmalig rechtmatig. Als gewoonte betekent het dat de norm nooit echt is geweest.
Een lanceringsdatum kan soms nog worden gered bij de verpakkingslijn. Een vezelwijziging nadat de productiegang is begonnen, kan niet worden gered. Daar is geen gedeeltelijke versie van.
Wanneer dit niet van toepassing is
Als je een voorraadtas of een white-labeltas koopt, is er in deze zin geen monster om goed te keuren. Je inspecteert een productiepartij en de vragen gaan dan over wat er in de doos zit, niet over wat er is ondertekend.
Als de bestelling een kleine herhaling is, is de referentie de vorige partij en de kleurkaart. De koper kan afstand doen van een PPS. Dat is een legitieme keuze en die moet als zodanig worden vastgelegd, omdat het risico dan naar jou verschuift.
Als de planning ruimte biedt voor een PPS, accepteer je een ander risico. Schrijf dat op in plaats van de stap stilzwijgend over te slaan.
Als je niet op bezoek kunt gaan, vervang het bezoek dan door documenten: een kleurpons uit de bulkpartij per koerier, gedateerde foto's met een schaal en het inspectierapport. Ze zijn niet zo goed als aan de werkbank staan. Ze zijn veel beter dan een belofte.
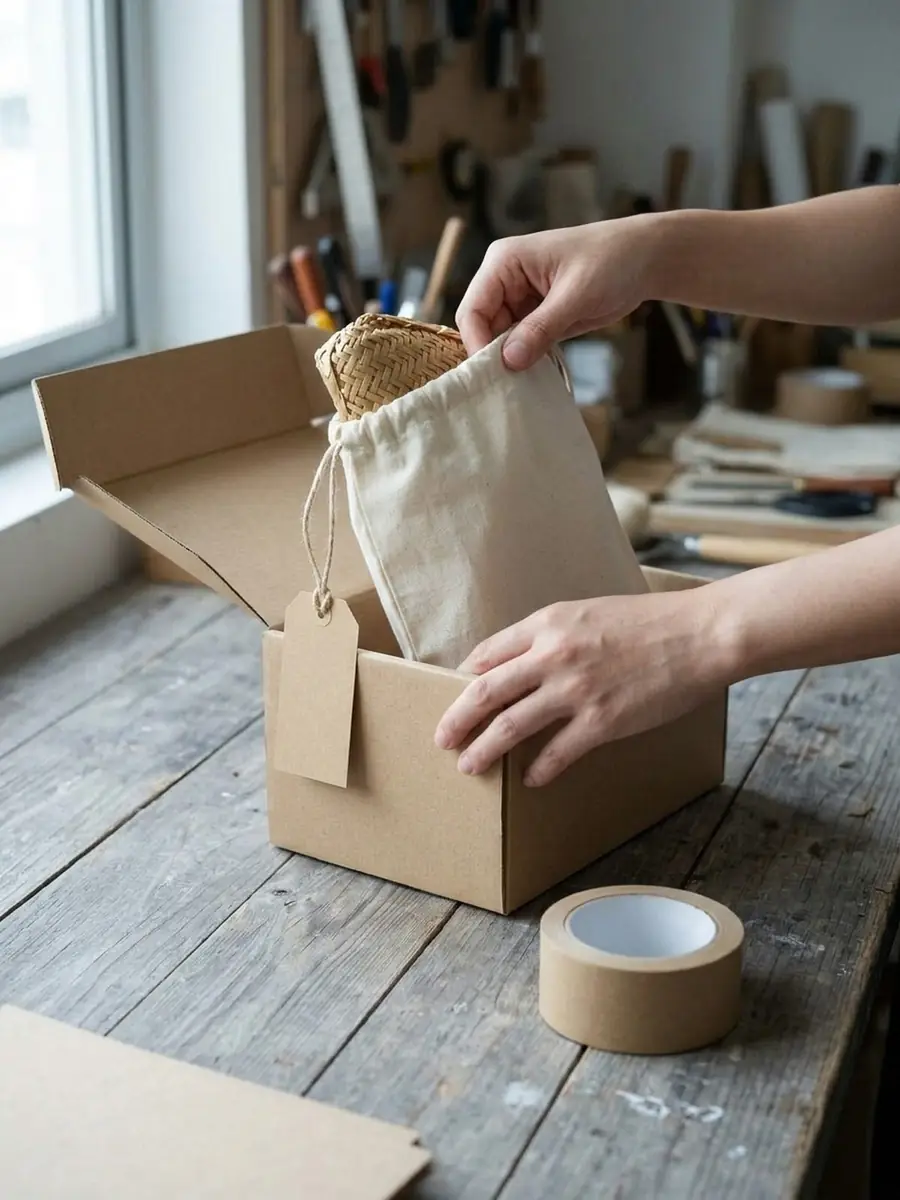 Vóór verzending: de paklijst en een foto van de verzegelde dozen zijn de laatste goedkope plek om een fout op te sporen.
Drie dingen om op te vragen tussen goedkeuring en verzending
De bulkkleur naast de kleurkaart. De PPS die uit de bulkpartij is gemaakt. Het inspectierapport aan het einde.
Veelgestelde vragen
- Wat is een preproductie-monster?
- De PPS is de definitieve referentie die met productiematerialen en -methoden is gemaakt. Zodra deze is ondertekend, worden kleur, afmetingen, hardware en branding vastgelegd en wordt de bulk daartegen gecontroleerd.
- Hoeveel tassen moeten worden geïnspecteerd?
- We bemonsteren 5% van de bestelling met minimaal 10 exemplaar en controleren elk exemplaar op handvatten, bodem en voering. De acceptatiedrempels worden in de bestelling afgesproken.
- Welk defectpercentage is aanvaardbaar?
- Onder 5% is normaal voor handwerk; 5–10% activeert een onderzoek naar de oorzaak; boven 10% wordt de batch vóór het verpakken hergemaakt of afgekeurd.
Een werkplaats die deze drie dingen levert zonder er tweemaal om gevraagd te worden, is een werkplaats waarvan de tweede bestelling er net zo uitziet als de eerste. Als je een eerste bulkbestelling gaat plaatsen, legt groothandel uit hoe het proces end-to-end verloopt, beantwoordt de materialengids de vezelvraag voordat je je vastlegt, en is contact de plek om de opdracht te sturen.