Un bolso tejido a mano no se hace en un solo acto. Se hace en seis, y el orden no cambia: la fibra se clasifica, se prepara, se teje, se ensambla, se inspecciona y se empaca. Lo que cambia entre un pedido y el siguiente es cuánto dura cada etapa y cuál de ellas es probable que falle para el bolso que has especificado.
Esa es la parte útil para un comprador. Cuando llega un envío y algo no está bien, la secuencia te dice dónde buscar y si la falla se originó en la fibra, en el baño de tinte, en el banco de trabajo o en la caja. Una falla de color y una falla en el asa no son el mismo tipo de problema. Una puede corregirse con un nuevo lote y una nueva aprobación. La otra se corrige mediante retrabajo, si es que se puede corregir.
Cada etapa a continuación recibe cuatro preguntas: qué sucede, cuánto tarda en la medida que realmente importa, qué sale mal y qué puedes ver desde fuera. La cuarta pregunta es la razón para leer el resto.
| Etapa | Qué produce | Tiempo, como funciona realmente | La falla que comienza aquí |
|---|---|---|---|
| 01 Recepción de fibra | lotes clasificados, secos y trazables | sin reloj fijo; la humedad decide (rafia fresca ~40%) | moho, tacto irregular |
| 02 Preparación | tiras, madejas, material separado por color | integrado en las horas por pieza; 200–600 g utilizables por kg fresco | uniones, deriva de anchura |
| 03 Tejido | el cuerpo | ~2 h bolsa pequeña · ~20 h bolso estructurado · 100 h+ crochet fino, por pieza | huecos, tensión, base blanda |
| 04 Ensamblaje | asas, base, forro, acabados | por pieza; el anclaje del asa es la unión que soporta la carga | falla del asa, base hundida |
| 05 Inspección | un aprobado o rechazado por pieza, más un registro del lote | cada pieza, más el 5% de las cajas (mínimo 10) | defectos que llegan a la caja |
| 06 Empaque | un pedido listo para enviar | dentro de la ventana de producción a granel de 30–45 días; 45–60 con tinte personalizado | humedad, etiquetas erróneas, mercancía aplastada |
| No todas las etapas tienen un reloj en el sentido habitual. Decirlo es más honesto que inventar uno. |
01 · Recepción y clasificación de la fibra
La fibra llega en pacas o sacos y se inspecciona antes de cortar nada. Las comprobaciones son físicas: humedad, grosor de las tiras, cuánto de la entrega es corto o desigual, y si el color es lo bastante uniforme para usarlo en un panel frontal. La rafia fresca puede llegar con alrededor del 40% de humedad. A ese nivel no se puede cortar limpiamente. Las tiras se rompen a lo largo de la fibra, y una tira rota se convierte después en una unión.
Dos cifras rigen la etapa. El secado reduce la humedad de la fibra hasta un nivel de trabajo, y el rendimiento de ese secado es amplio: de 200 a 600 gramos de material utilizable a partir de un kilo de fibra fresca. La clasificación y la preparación pierden entre el 25% y el 30% del peso bruto: fibras cortas, tiras desiguales, uniones que no pueden quedar en un panel visible. El resultado práctico es que el mismo bolso terminado puede requerir de dos a tres veces más fibra bruta de un envío que de otro. Una cotización basada solo en el peso terminado no contempla esto.
Lo que sale mal aquí: fibra de dos envíos mezclada sin un registro de lote; material empacado húmedo, lo que aparece como moho semanas después dentro de una caja sellada; y un lote que se siente bien al tacto pero que es demasiado corto en fibra para tejer a la densidad que usó la muestra.
El tiempo típico lo marca la humedad, no un calendario. La etapa termina cuando la fibra está lo bastante seca y el lote ha sido clasificado, y en una semana húmeda simplemente tarda más. Ningún gerente de producción puede comprimirlo sin pagar las consecuencias después.
Lo que puedes ver en esta etapa es casi nada, y esa es la idea. Pide la referencia del lote y la cifra de rendimiento. Si tu segundo pedido se siente distinto al tacto, la diferencia suele comenzar aquí, no en el telar.
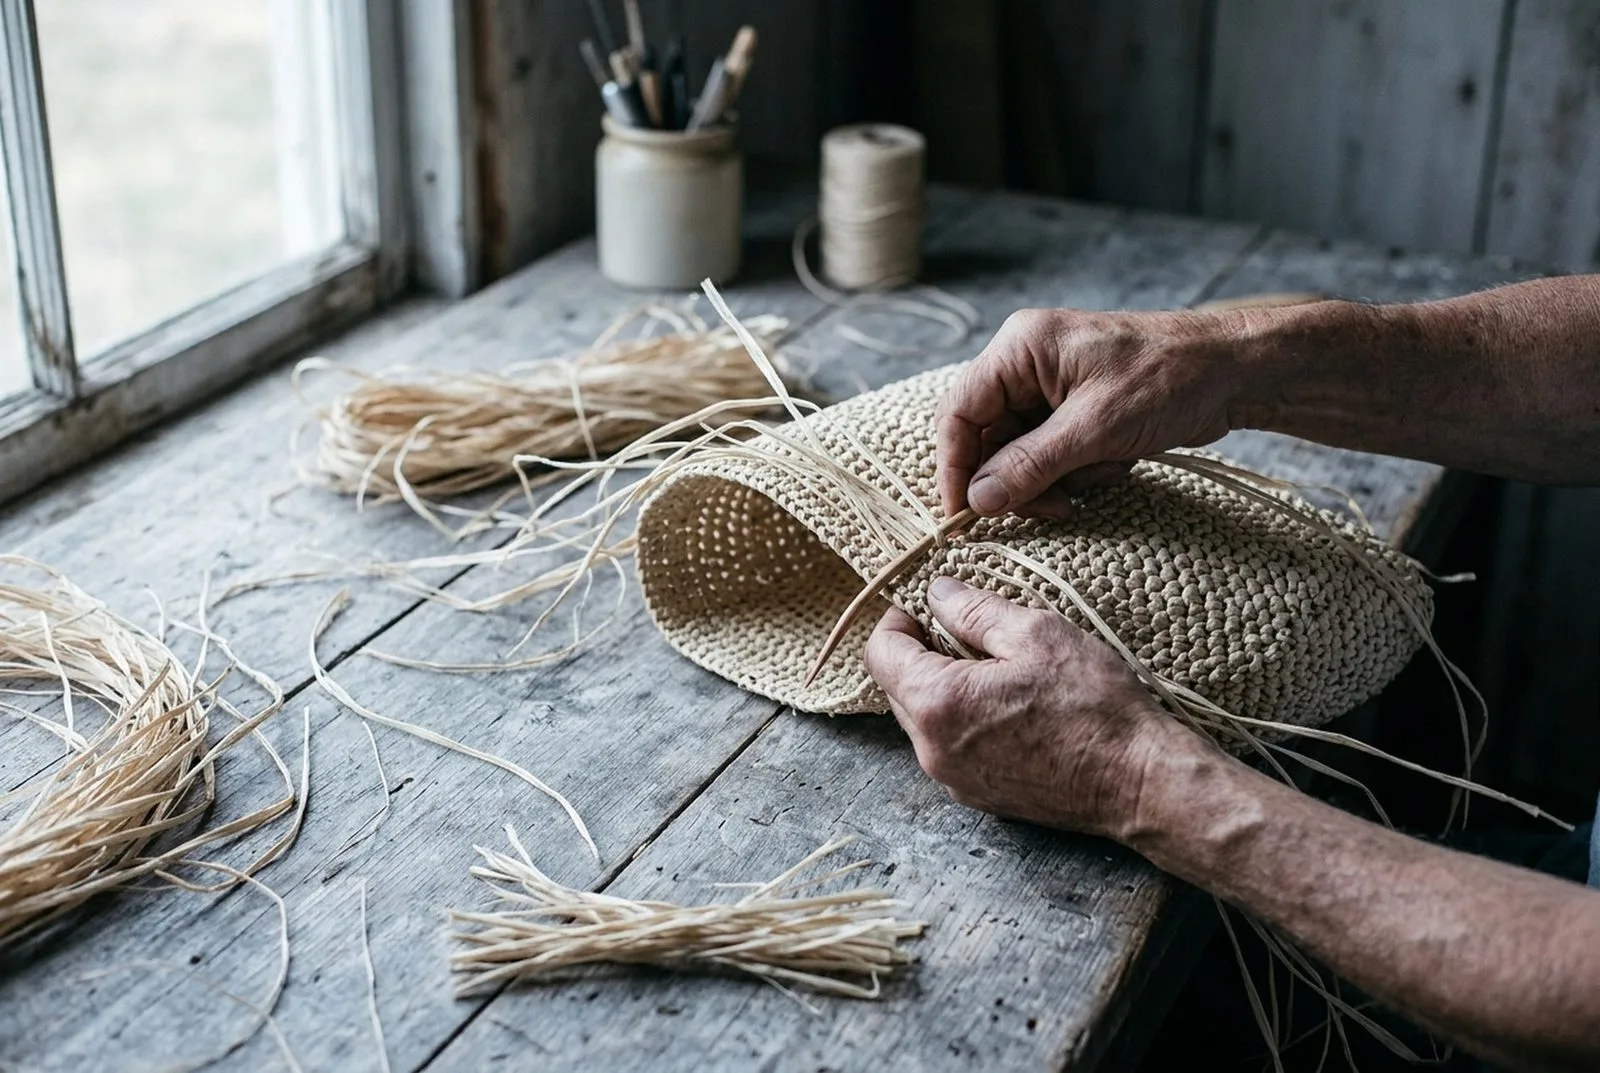
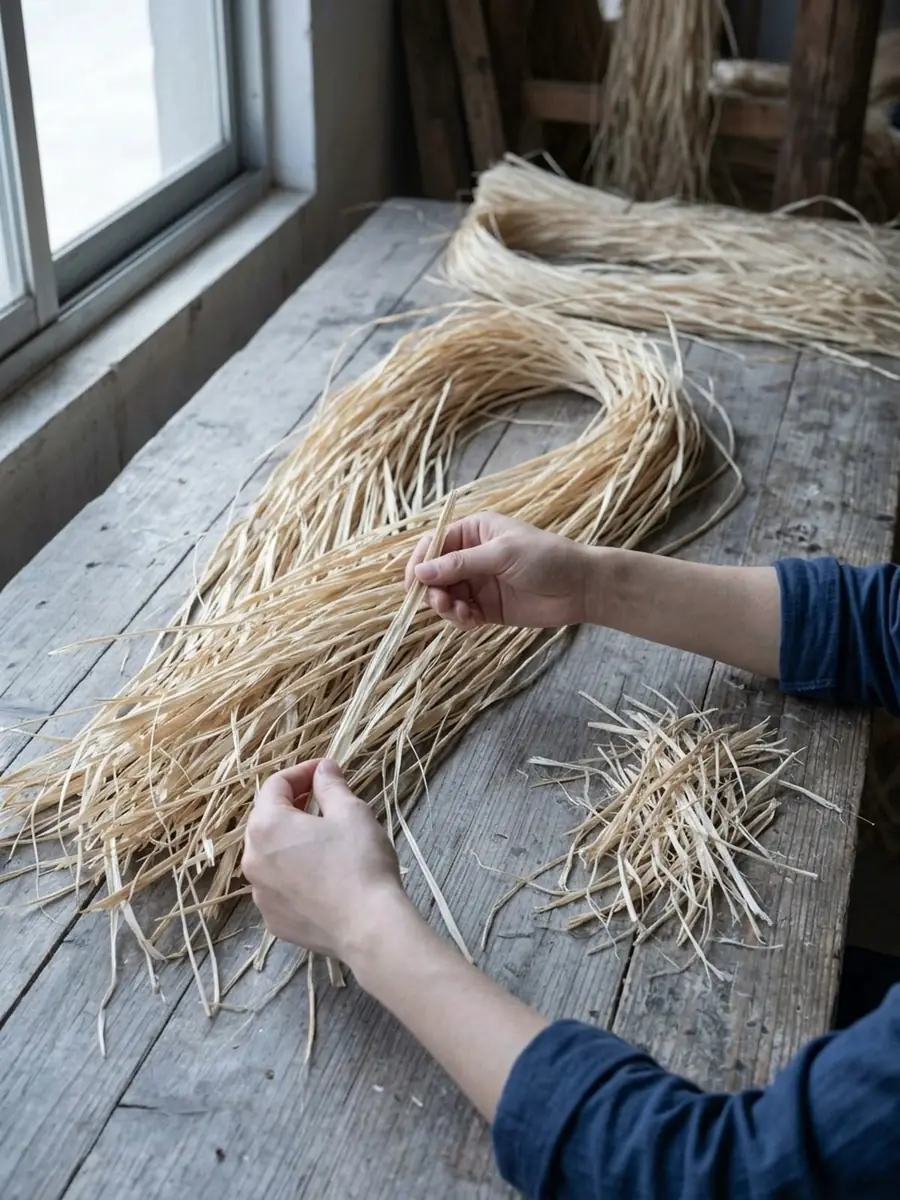 Etapa uno: la fibra se clasifica y se seca antes de cortar una sola tira. Un lote que falla aquí nunca llega al banco de trabajo.
02 · Preparación: corte, clasificación, color
La preparación convierte la fibra en algo que se puede tejer. Las tiras se cortan a un ancho de trabajo, se eliminan las secciones débiles, se realizan uniones donde no quedarán sobre un panel frontal, y se separa el color para que un panel no quede media tonalidad distinto del siguiente. Para el crochet y el trabajo enrollado, la tira también se bobina o se retuerce.
Esta etapa no aparece como una línea propia en una cotización. Va incluida dentro de las horas por pieza, y es una de las razones por las que dos bolsos de tamaño similar pueden llevar cantidades de horas muy distintas. Un bolso con tramos largos y rectos y un solo color se prepara rápido. Un bolso que necesita un tono uniforme en un panel grande, o un ancho de tira mantenido dentro de una tolerancia estricta, tarda mucho más antes de tejer la primera hilera.
La anchura de la tira es la falla silenciosa. Una tira ligeramente más estrecha que la muestra se rompe bajo tensión. Una ligeramente más ancha se ondula en el giro. Cualquiera de las dos produce una superficie que ninguna habilidad en el telar puede corregir después. La clasificación por color es la segunda: en una fibra natural, una tira fuera de tono en un panel claro se lee como una mancha, aunque nada lo haya manchado. La ubicación de las uniones es la tercera. Una empalme en mitad de un panel frontal no es una falla del material, pero sí es una falla del bolso.
Lo que puedes ver: pasa el pulgar por el frontal. Debe sentirse uniforme en anchura, sin surcos. Dale la vuelta al bolso. La mayoría de las uniones pertenecen a la parte trasera o a la base, así que si encuentras varias en el frente, pregunta por qué. En una muestra, mira las esquinas de la base. Los giros son donde se muestra la anchura de la tira.
03 · Tejido
El cuerpo se construye fila a fila. El crochet crece a partir de un bucle, el tejido plano cruza urdimbre y trama, el enrollado envuelve un núcleo. El método decide cómo el bolso mantiene su forma, y la tensión se regula a mano, hora tras hora.
Aquí es donde viven las diferencias de orden de magnitud, y tienen poco que ver con el tamaño. Una pequeña bolsa sencilla puede llevar alrededor de dos horas de trabajo manual. Un bolso estructurado suele llevar unas veinte horas. El trabajo fino en crochet puede pasar de cien horas para una sola pieza. Un comprador que compara dos bolsos de dimensiones similares puede estar comparando dos horas con veinte, y la diferencia de precio no es una táctica de negociación.
La deriva de tensión es la falla habitual a lo largo de un panel largo. Las primeras filas y las últimas las hacen las mismas manos, pero no con el mismo ánimo; una tarde calurosa y un lote rígido cambian el tiraje. Un tejedor que compensa una fibra rígida trabajando más flojo produce un cuerpo que suena bien pero queda más blando que la muestra aprobada. Los huecos son la versión visible del mismo problema. En la boca, un hueco de 1 mm o menos es normal en el trabajo a mano y lo aceptamos. En el cuerpo, un hueco de más de 2 mm es un rechazo, porque se abre con el uso.
La forma de la base también se define aquí. Un bolso que se sostiene de pie en el banco aún puede colapsar cuando se carga, si las filas de la base no se hicieron pensando en el peso. Esa falla es invisible en una fotografía y apenas visible en una muestra vacía. Ponle algo dentro.
La discusión en nuestro taller rara vez versa sobre si un bolso parece tejido a mano. Versa sobre qué huecos se admiten en la boca y cuáles no se admiten en el cuerpo. Los compradores nuevos suelen pedir cero huecos. Cero huecos es trabajo a máquina.
Lo que puedes ver: el tacto del panel bajo la palma, firme con algo de ceder, no rígido como tabla ni flojo. Mira a lo largo de la costura lateral; debe estar recta. Carga el bolso y observa las esquinas.
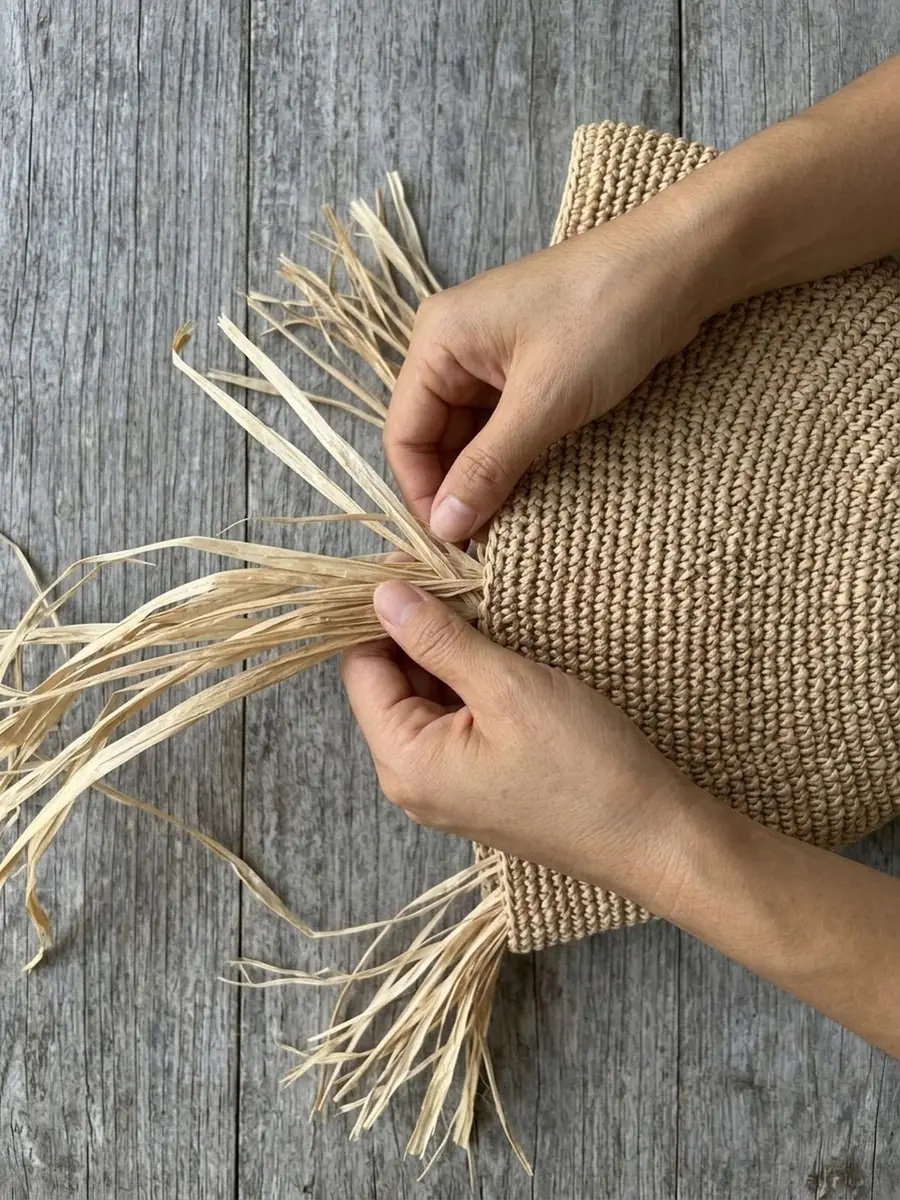 Etapa tres: las filas se añaden a mano, y la tensión la marca la tejedora, no una máquina.
04 · Ensamblaje: base, asas, forro, acabados
El ensamblaje es donde un cuerpo tejido se convierte en un bolso. La base se refuerza y se bloquea, las asas se anclan, se coloca el forro, se montan los cierres y la quincalla, y los bordes se ribetean o se enrollan. Parte de esto es costura. Parte es criterio sobre cuánto va a cargar el bolso.
El anclaje del asa es el punto que soporta más carga de todo el bolso, y se hace a mano en cada pieza. En un bolso estructurado, la base y el forro tardan más de lo que parece. En un tote blando, el acabado es la parte lenta, porque un borde enrollado no esconde nada en ninguno de sus extremos.
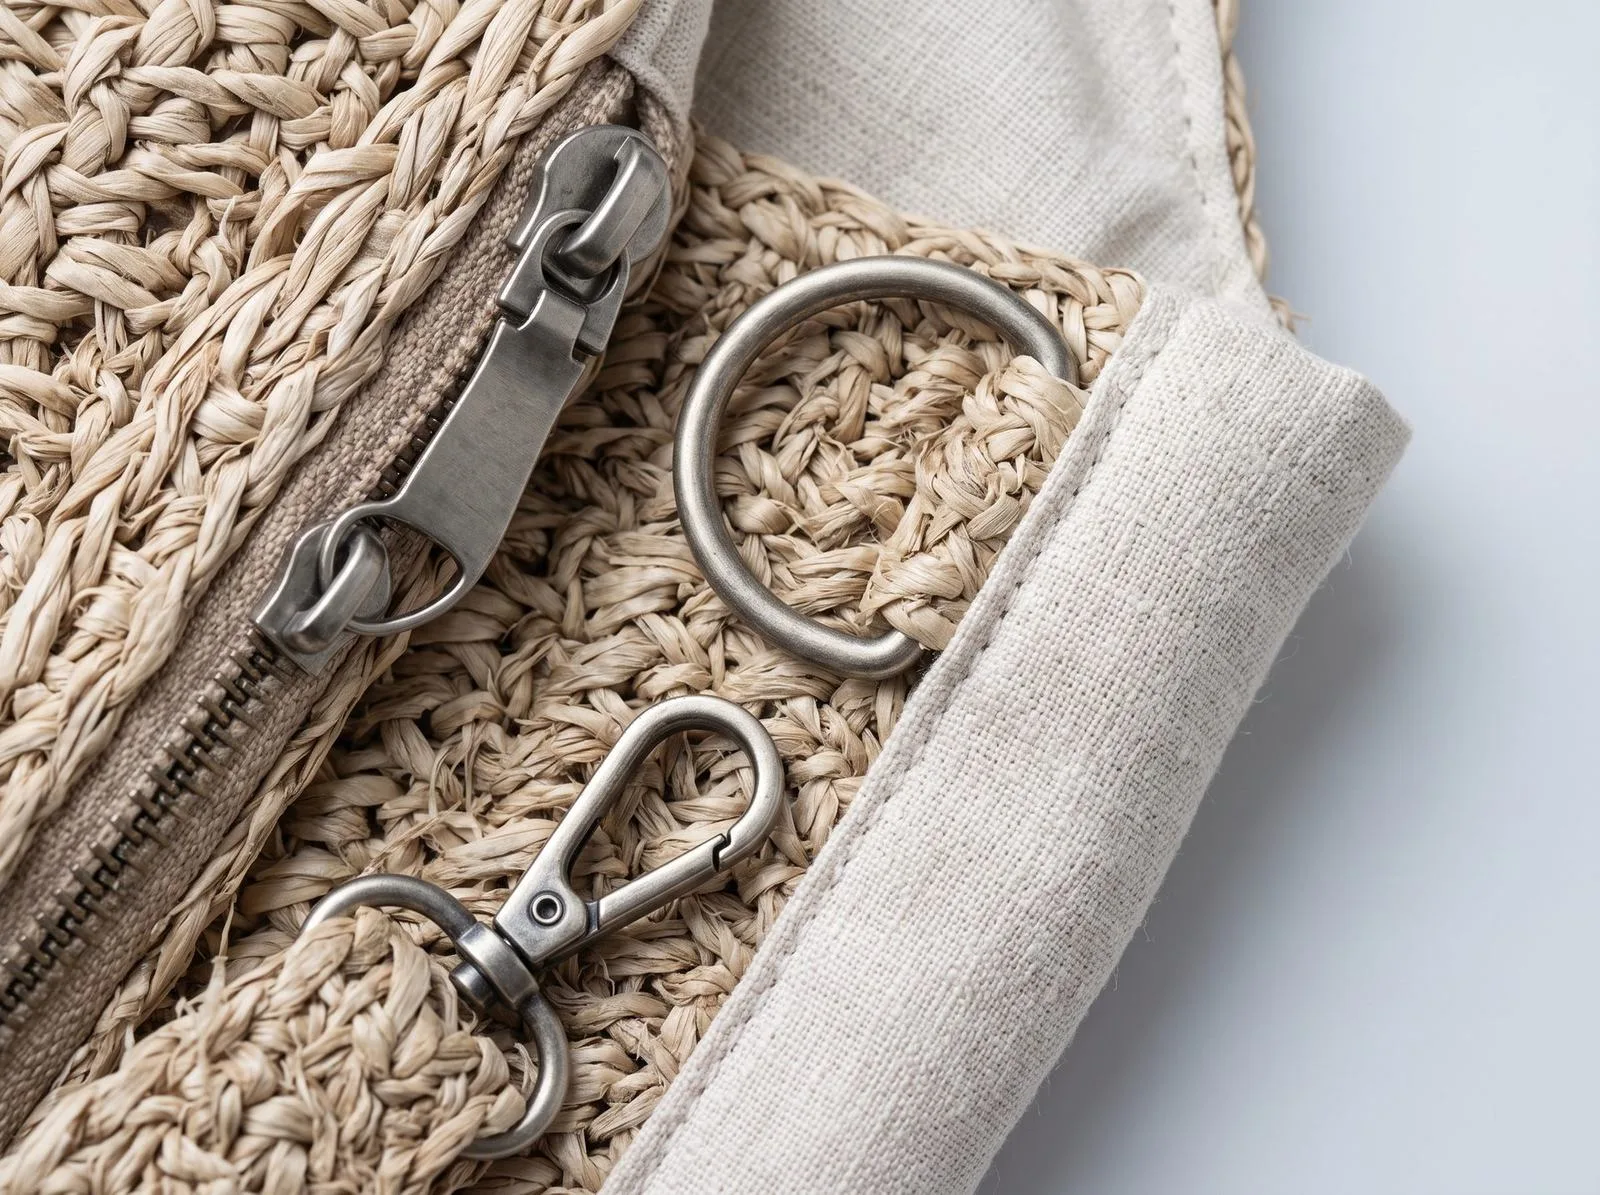
Tres fallas importan. Primera, una puntada de anclaje que atraviesa la trama de superficie pero no la capa inferior. Se ve idéntica a un anclaje correcto, supera una revisión de muestra y falla bajo carga una vez que el bolso está en uso. Segunda, un refuerzo de base construido para sostenerse pero no para cargar. Tercera, un forro colocado contra el interior del tejido en lugar de dentro de una costura; parece correcto hasta que se voltaa el bolso.
Nuestra norma en este banco: cualquier movimiento en la raíz del asa, cualquier hilo suelto, o cualquier puntada que no atraviese la capa tejida es un rechazo. No una reparación. Una reparación en esa unión es visible, y la unión ya perdió su resistencia.
Lo que puedes ver: carga un asa y levanta. El bolso no debe inclinarse ni doblarse en la raíz. Voltaa el forro y comprueba que esté cosido a una costura, no pegado al interior del tejido. Pasa un dedo por el ribete del borde; debe ser continuo, sin que asome ninguna hilera cortada.
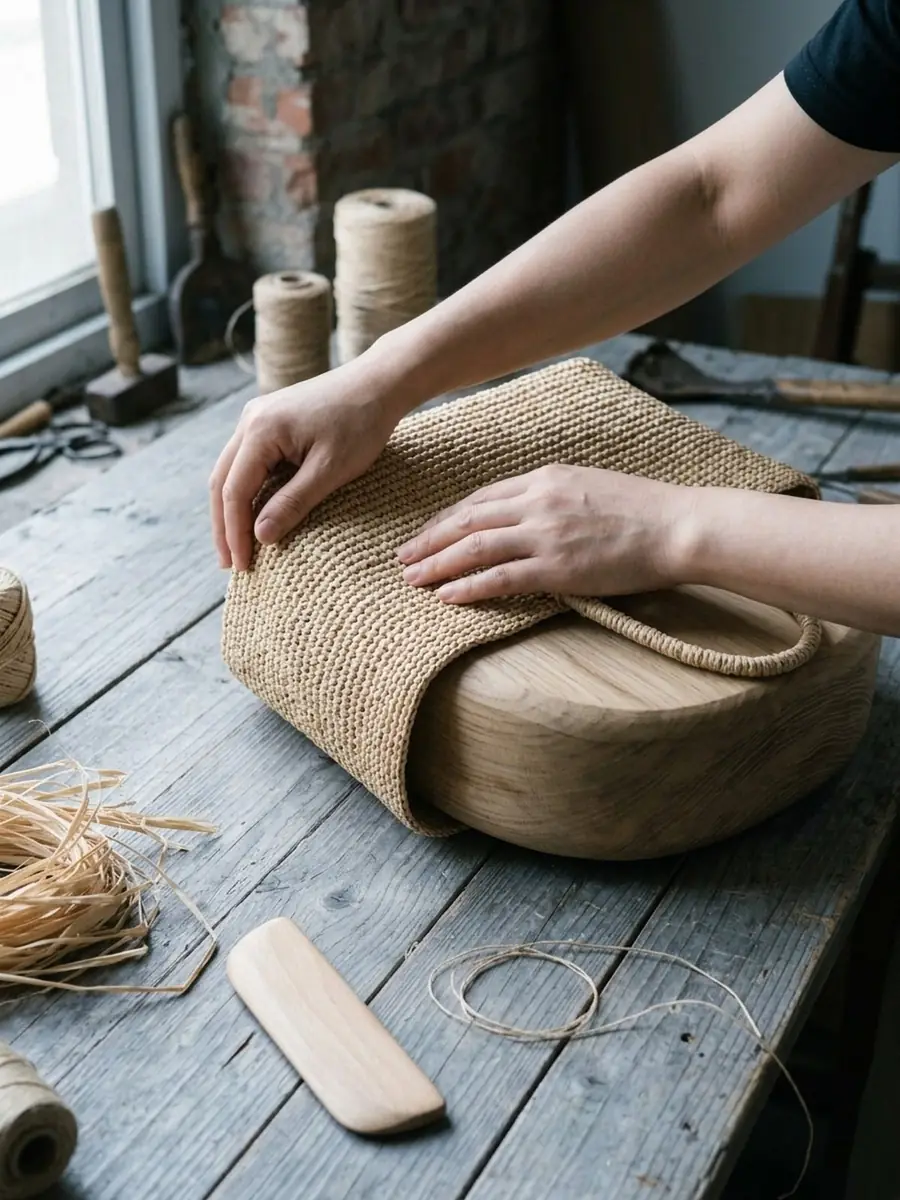 Etapa cuatro: la silueta se recorta y se alinea a mano. El borde es donde se vería una hilera cortada.
05 · Inspección: seis puntos de control
La inspección no es un solo evento al final. Hacemos seis puntos de control, y cada uno existe porque un defecto que lo atraviesa se vuelve más caro en el siguiente.
| # | Punto de control | Lo que detecta | Si falla |
|---|---|---|---|
| 1 | Fibra entrante | humedad, fibra corta, lotes fuera de tono | lote rechazado o reclasificado antes de cortar |
| 2 | Lote de tinte contra la carta | deriva de color entre lotes | re-teñir, o reasignar a una combinación más oscura |
| 3 | Primera pieza | errores de patrón, ancho de tira incorrecto, quincalla equivocada | ajuste corregido antes de la tirada |
| 4 | Control en línea en el banco | deriva de tensión, huecos, conteo de hileras | parar y reajustar, no parchear al final |
| 5 | Final pieza por pieza | asas, forro, dimensiones, cierres | retrabajo o rechazo por pieza |
| 6 | Auditoría de caja | empaque, etiquetas, protección contra humedad | reempaquetar antes del envío |
| Cada pieza se revisa en el banco. La auditoría del lote toma luego el 5% de las cajas, mínimo 10 piezas, de modo que el registro refleje la tirada y no la mejor caja. Una tasa de defectos por debajo del 5% es normal en el trabajo a mano. Entre el 5% y el 10% requiere una explicación y una causa, no solo un crédito. Por encima del 10% retrabajamos o rechazamos el lote, y la casi siempre está aguas arriba en la etapa 1, 2 o 3, no en el banco donde se encontró. |
Las dimensiones pertenecen a esta etapa porque son medibles. En un bolso de 35 cm de ancho y profundidad, la tolerancia es de ±2 cm. La altura del asa es de ±1 cm. Una diferencia de más de 2 cm entre las dos asas es un rechazo, porque el bolso cuelga torcido y el cliente lo nota antes de verlo.
Lo que puedes ver: el registro de inspección, las dimensiones medidas frente a la especificación y la tasa de defectos con su causa. Que el registro exista importa más que la propia tasa. Un fabricante que revisa en cada puerta puede decirte dónde empezó un problema. Un fabricante que solo inspecciona al final puede decirte que hay un problema, pero no por qué, y el siguiente pedido lo repetirá.
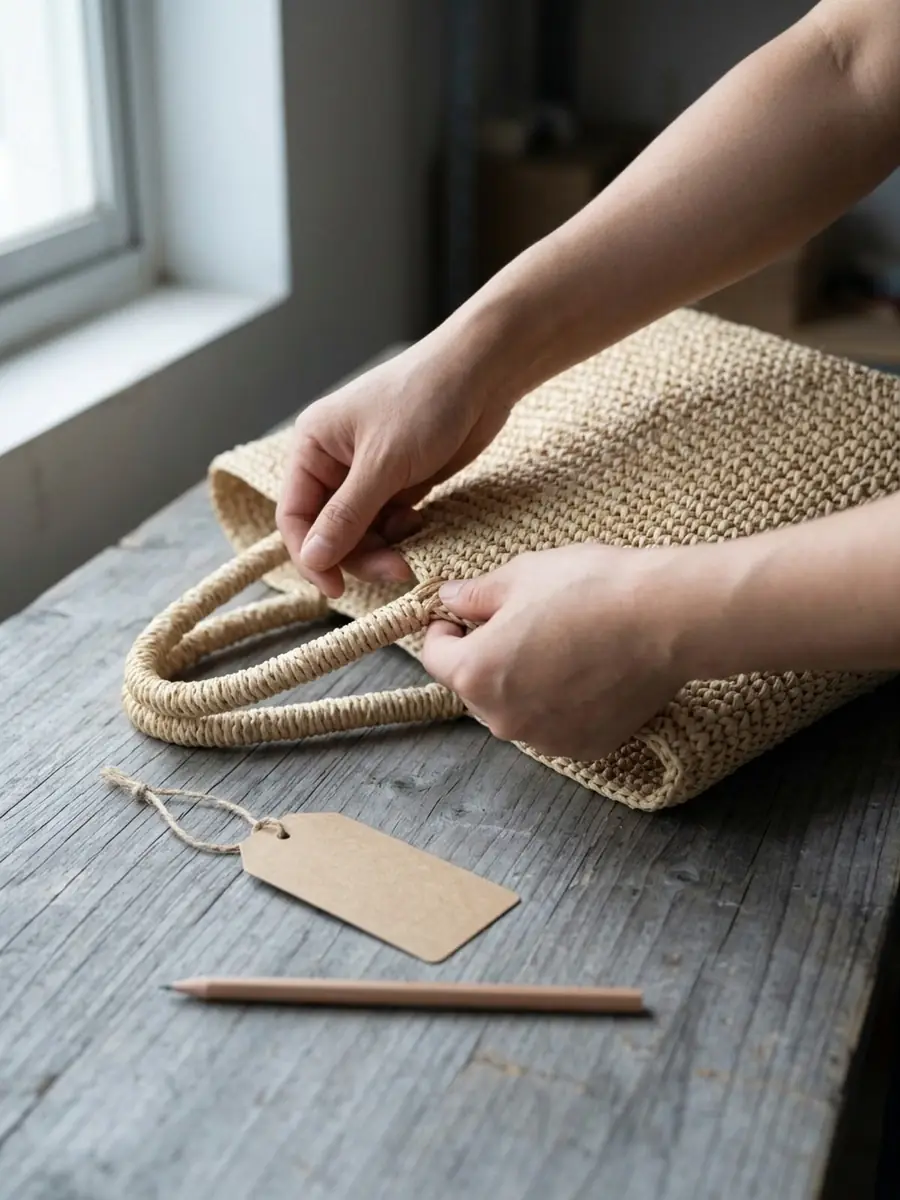 Etapa cinco: cada pieza se revisa a mano, con el anclaje del asa y el forro como los dos puntos que deciden si pasa.
06 · Empaque y envío
El empaque es la etapa que los compradores dejan para el final y la más cara de cambiar tarde, porque es donde se comprometen las impresiones y las cajas. Bolsa individual de polietileno, barrera contra la humedad, bolsa guardapolvo y etiqueta colgante cuando se especifique, y luego una caja de exportación de doble pared con las marcas acordadas previamente.
Lo que sale mal: una especificación de caja cambiada después de imprimir; cajas de pared simple enviadas a un contenedor húmedo; sin barrera contra la humedad, lo que aparece como olor en el muelle de recepción y como moho una semana después. Cualquier moho es un rechazo, sea cual sea la causa. Las etiquetas aplicadas a mano a última hora ponen el código de barras equivocado en la caja equivocada, y ese error lo descubre tu almacén, no el nuestro.
El empaque corre dentro de la ventana a granel de 30–45 días. El teñido personalizado o un molde nuevo empujan toda la tirada a 45–60 días, y el empaque no se comprime para absorber la diferencia. Si el calendario va justo, esa es la línea a mover, no la inspección.
Lo que puedes ver: una lista de empaque y fotografías de las cajas selladas con sus etiquetas, enviadas antes del despacho. No porque dudes del taller, sino porque una caja mal etiquetada encontrada en el almacén cuesta más de arreglar que una confirmada aquí.
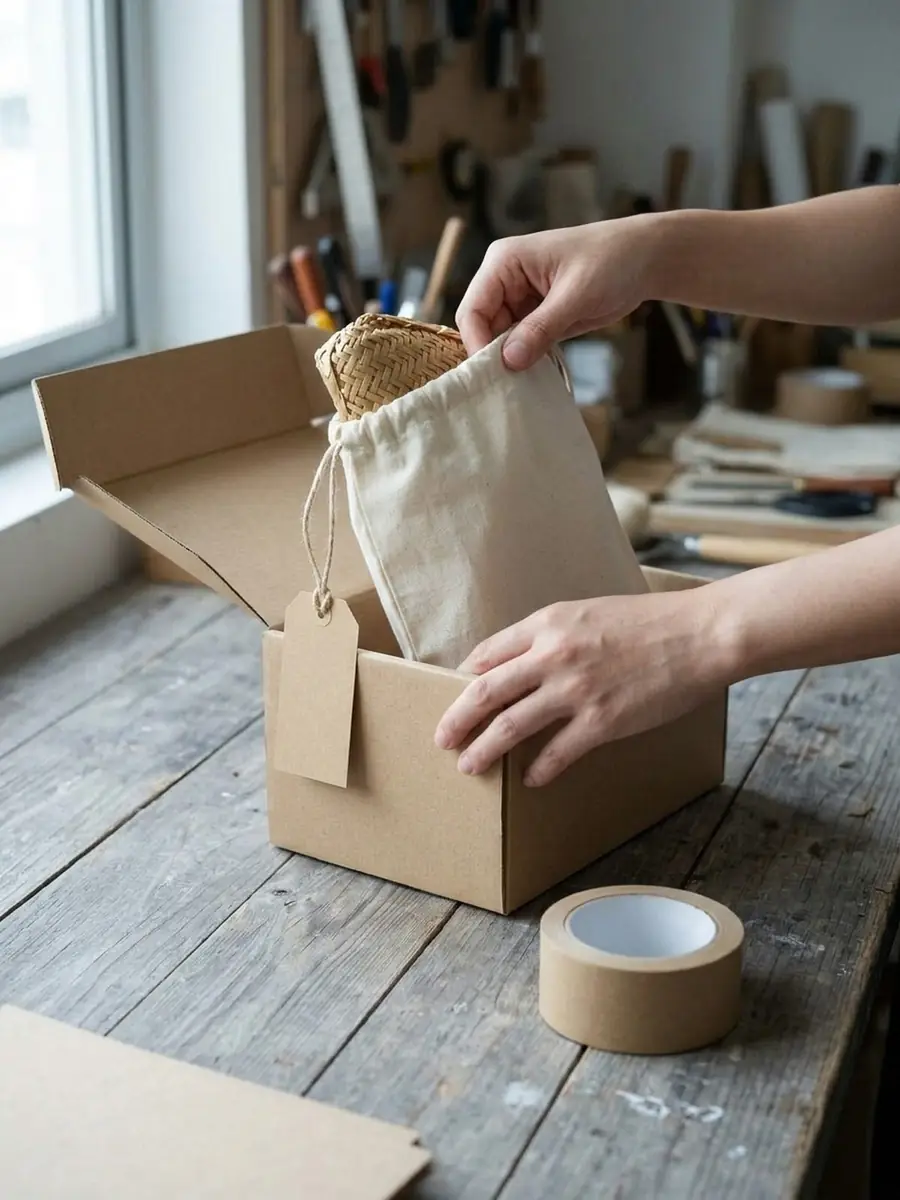 Etapa seis: la protección contra la humedad y las marcas de la caja se cierran antes de cargar el contenedor, no después.
Dónde comienza una falla y dónde aún puede detectarse
La mayoría de las disputas no son sobre si algo está mal. Son sobre cuándo falló y quién debe pagarlo. Esta es la tabla que usamos en esa conversación.
| Lo que ves en el muelle | Etapa donde empezó | El lugar más barato para detectarla | ¿Se puede arreglar ahora? |
|---|---|---|---|
| Color fuera de la carta aprobada | 02, con el lote definido en 01 | aprobación del lote de tinte, antes de tejer | Solo si la fibra aún no está tejida |
| Huecos en el cuerpo | 03 tejido | control en línea, punto 4 | No; rechazar o retrabajar |
| Raíz del asa suelta | 04 ensamblaje | revisión de primera pieza y pieza final | Sí, re-anclando; la resistencia se reduce |
| La base colapsa bajo carga | 03 o 04 | revisión de muestra cargada | No; es estructural |
| Olor a humedad o moho | 06 empaque, o 01 secado | medición de humedad al recibir; barrera al empacar | No; rechazar |
| Bolso que mide 3 cm más de la especificación | 03 o 04 | cinta métrica en la primera pieza | A veces, dependiendo de la estructura |
| El patrón de esa tabla es consistente: cuanto más tarde se descubre una falla, menos se puede salvar de ella. El color es la excepción que los compradores suelen malinterpretar. Parece un problema de acabado, pero se decide antes de empezar a tejer. |
Cuándo no aplica el modelo de seis etapas
Esta secuencia es válida para un bolso tejido a mano hecho según tus especificaciones. No es universal.
Si compras un bolso de stock o de marca blanca que ya existe, estás comprando las etapas 01 a 04 como decisiones de otro. Tu margen está en 05 y 06, inspección y empaque, y el proceso no está abierto para ti. Es una forma legítima de comprar. No es lo mismo que control de proceso.
Si el bolso es de material mixto, un panel tejido sobre un cuerpo cosido o un bolso tejido con base de cuero, la secuencia se reordena. El corte y la confección van primero, y el tejido pasa a ser un componente en vez del inicio. Los puntos de falla se mueven con ello, sobre todo a las uniones entre materiales.
Si el pedido es una repetición, las etapas 01 y 02 se colapsan en una comparación contra la carta y el último lote. Un taller que conservó la referencia del lote puede hacerlo de forma auditable. Uno que no la conservó está empezando de nuevo desde una fotografía.
Si estás haciendo muestras, solo ves las etapas 01 a 04 a escala de muestra. El costo de la muestra se cotiza por estilo y se acredita contra la factura al por mayor una vez que el pedido alcanza el MOQ. Pregunta de qué está hecha realmente la muestra en ese punto, porque es lo que el pedido a granel copiará.
Qué pedir, una línea por etapa
Referencia de lote y rendimiento (01). Ancho de tira y política de uniones (02). Horas de trabajo manual por pieza (03). Construcción del anclaje del asa (04). Registro de inspección y tasa de defectos (05). Especificación de empaque y una fotografía de una caja sellada (06).
Ninguno de estos es un secreto comercial. Son el registro ordinario de un taller que sabe lo que hace, y un taller que no puede producirlos también te está diciendo algo.
Preguntas frecuentes
- ¿Cuánto se tarda en hacer un bolso tejido a mano?
- El tiempo de banco va de unas dos horas para un bolso pequeño y sencillo a veinte horas para uno estructurado, y más de cien para un crochet fino. El plazo de producción a granel es de 30–45 días después de aprobar la muestra.
- ¿Cuáles son las seis etapas?
- Recepción y clasificación de la fibra, preparación, tejido, ensamblaje, inspección y empaque. Cada etapa tiene su propia verificación, y una falla detectada antes es más barata de arreglar.
- ¿Dónde suelen empezar los defectos?
- La mayoría empieza en la preparación: tiras desiguales o una clasificación de color saltada, y solo afloran después del tejido. Por eso la clasificación se trata como una etapa separada.
Si estás especificando un pedido, venta al por mayor explica cómo va el proceso desde el brief hasta el envío. Si el bolso aún no existe, desarrollo a medida es la vía, y la guía de materiales responde la pregunta sobre la fibra que viene antes de las seis etapas.