Torebka tkana ręcznie nie powstaje w jednym działaniu. Tworzy się ją w sześciu etapach, których kolejność się nie zmienia: przyjmowanie włókna, przygotowanie, tkanie, montaż, kontrola i pakowanie. Między kolejnymi zamówieniami zmienia się czas trwania poszczególnych etapów oraz to, który z nich najprawdopodobniej pójdzie nie tak w przypadku zamówionej torebki.
To jest przydatna część dla kupującego. Gdy przesyłka dotrze i coś jest nie tak, sekwencja wskazuje, gdzie należy szukać problemu, i czy wada powstała we włóknie, w wannie barwiącej, przy stanowisku roboczym, czy w opakowaniu. Wada koloru i wada uchwytu to nie ten sam rodzaj problemu. Jedną można usunąć, stosując nową partię i uzyskując nową akceptację. Drugą naprawia się poprzez przeróbkę — o ile w ogóle jest to możliwe.
Każdy poniższy etap odpowiada na cztery pytania: co się dzieje, ile czasu zajmuje w mierze, która naprawdę ma znaczenie, co pójdzie nie tak i co można zobaczyć od zewnątrz. Czwarte pytanie jest powodem, dla którego warto przeczytać resztę.
| Etap | Co wytwarza | Czas w praktyce | Wada, która zaczyna się tutaj |
|---|---|---|---|
| 01 Przyjmowanie włókna | partie sortowane, suszone i identyfikowalne | brak stałego czasu; decyduje wilgotność (świeża rafia ok. 40%) | pleśń, niespójna faktura |
| 02 Przygotowanie | paski zwinięte w rolki, materiał posortowany kolorystycznie | przeliczone na roboczogodziny; z 1 kg świeżego materiału uzyskuje się 200–600 g | łączenia, odchylenia szerokości |
| 03 Tkany materiał | korpus | ok. 2 godz. woreczek · ok. 20 godz. torebka usztywniona · ponad 100 godz. drobna robota szydełkowa, na sztukę | szczeliny, napięcie, miękki dno |
| 04 Montaż | uchwyty, dno, podszelka, wykończenie | na sztukę; kotwica uchwytu to węzeł przenoszący obciążenie | pęknięcie uchwytu, zapadające się dno |
| 05 Kontrola | zaliczenie lub odrzucenie każdej sztuki oraz dokumentacja partii | każda sztuka, ponadto 5% opakowań (minimum 10) | wady, które trafiają do opakowania |
| 06 Pakowanie | zdatne do wysyłki zamówienie | w ramach 30–45-dniowego terminu realizacji masowej; 45–60 dni przy barwieniu na zamówienie | wilgoć, błędne etykiety, zgniecione produkty |
| Nie każdy etap ma zwykły, określony czas. Uczciwe jest powiedzenie tego wprost niż wymyślanie czasu. |
01 · Przyjmowanie włókna i sortowanie
Włókno dociera w balach lub workach i jest sprawdzane przed jakimkolwiek cięciem. Kontrole są fizyczne: wilgotność, grubość pasków, udział dostawy włókna zbyt krótkiego lub nierównego oraz równomierność koloru, wystarczającą do wykorzystania go na panelu głównym. Świeża rafia może dotrzeć z wilgotnością około 40%. Na tym poziomie nie można jej ciąć czysto. Paski pękają się wzdłuż włókien, a rozdarty pasek staje się później łączeniem.
Etap regulują dwie liczby. Suszenie obniża wilgotność włókna do poziomu roboczego, a wydajność suszenia jest szeroka: z kilograma świeżego włókna uzyskuje się od 200 do 600 gramów materiału użytkowego. Sortowanie i przygotowanie powodują ubytek 25–30% masy surowej — włókna są zbyt krótkie, paski nierówne, a łączenia nie nadają się na widoczny panel. W praktyce ten sam gotowy model może wymagać dwa lub trzy razy więcej surowego włókna przy jednej dostawie niż przy innej. Oferta oparta wyłącznie na masie gotowego produktu pomija ten aspekt.
Co może pójść nie tak: wymieszanie włókna z dwóch dostaw bez dokumentacji partii; zapakowanie materiału wilgotnego, co po kilku tygodniach ujawnia się jako pleśń w zamkniętym opakowaniu; partia, która w dotyku wydaje się dobra, ale ma zbyt krótkie włókna, aby tkać ją z gęstością użytą w próbce.
Typowy czas zależy od wilgotności, a nie od harmonogramu. Etap kończy się, gdy włókno jest wystarczająco suche, a partia została posortowana. W tygodniu z dużą wilgotnością trwa to po prostu dłużej. Żaden kierownik produkcji nie może go skrócić bez poniesienia późniejszych kosztów.
Na tym etapie można zobaczyć niemal nic i właśnie na tym polega jego wartość. Poproś o numer partii i wartość wydajności. Jeśli drugie zamówienie ma inną fakturę w dotyku, różnica zwykle zaczęła się tutaj, a nie przy kroku tkackim.
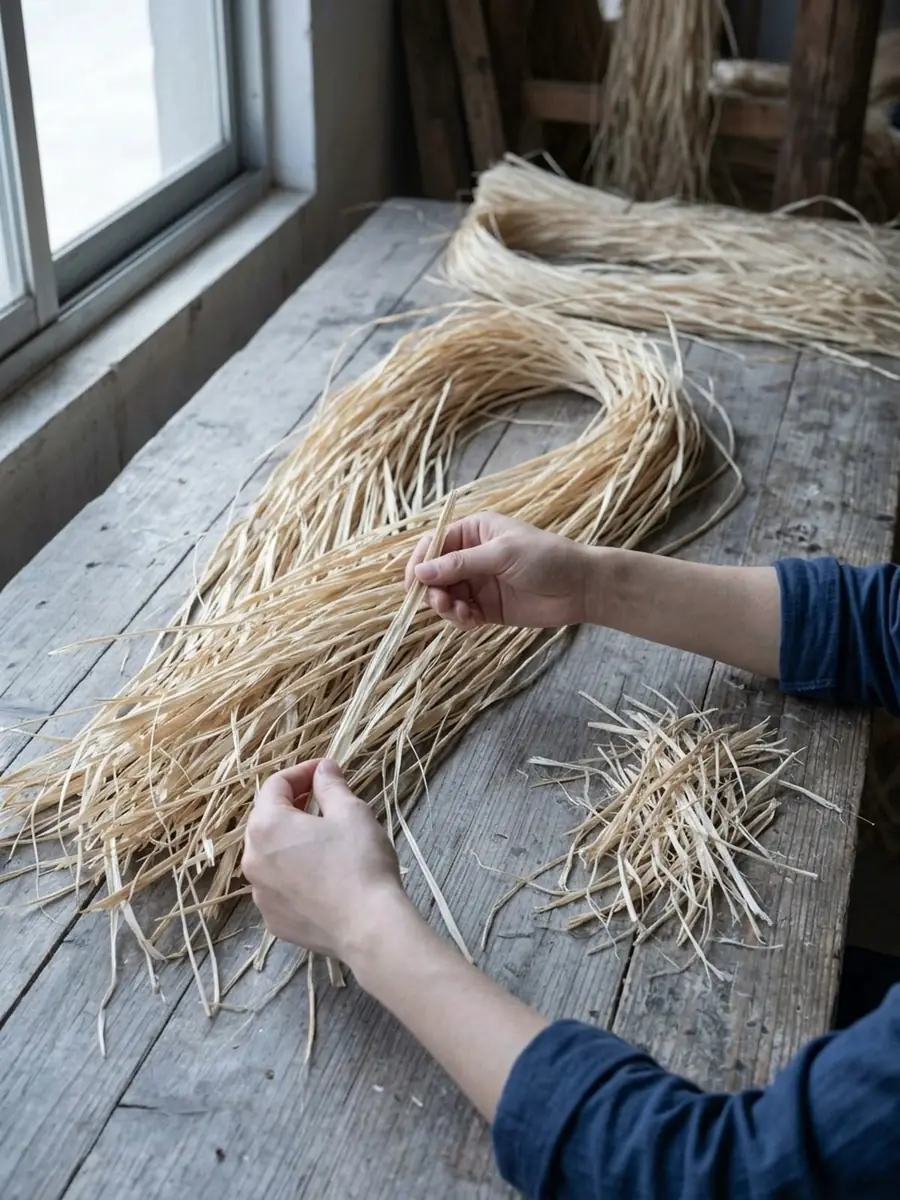 Etap pierwszy: przed cięciem choćby jednego paska włókno jest sortowane i suszone. Partia, która nie przejdzie tej kontroli, nigdy nie dotrze do stanowiska roboczego.
02 · Przygotowanie: cięcie, sortowanie, kolor
Przygotowanie zamienia włókno w materiał możliwy do tkania. Paski przycina się do szerokości roboczej, usuwa fragmenty słabe, wykonuje łączenia w miejscach, w których nie będą widoczne na panelu głównym, a materiał sortuje się kolorystycznie, aby jeden panel nie różnił się od kolejnego o pół odcienia. W przypadku szydełka i techniki zwijanej pasek jest również nawijany lub skręcany.
Ten etap nie występuje w ofercie jako osobna pozycja. Zawiera się w liczbie godzin na sztukę i jest jedną z przyczyn, dla których dwie torebki podobnego rozmiaru mogą mieć bardzo różne liczby roboczogodzin. Torebka z długimi prostymi odcinkami i jednym kolorem przygotowuje się szybko. Model wymagający równomiernego odcienia na dużym panelu głównym lub utrzymania szerokości paska w wąskich granicach wymaga znacznie dłuższego przygotowania przed utkaniem pierwszego rzędu.
Szerokość paska jest podstępną przyczyną wad. Pasek nieco węższy od próbki pęka pod napięciem. Nieco szerszy marszczy się na zakręcie. Każdy z tych problemów tworzy powierzchnię, której nie da się już naprawić dzięki żadnemu umiejętnościom przy kroku tkackim. Drugim problemem jest sortowanie koloru: w naturalnym włóknie jeden pasek o odmiennym odcieniu na jasnym panelu wygląda jak plama, mimo że niczego nie zabrudziło. Trzecim jest rozmieszczenie łączeń. Splic na środku panelu głównego nie jest wadą materiału, lecz wadą torebki.
Co można zobaczyć: przesuń kciukiem po panelu głównym. Powinien być równomierny pod względem szerokości, bez guzkowatości. Odwróć torebkę. Większość łączeń powinna znajdować się z tyłu lub na dnie, więc jeśli znajdziesz kilka z przodu, zapytaj dlaczego. W próbce obejrzyj rogi dna. Właśnie na zakrętach uwidacznia się szerokość paska.
03 · Tkany materiał
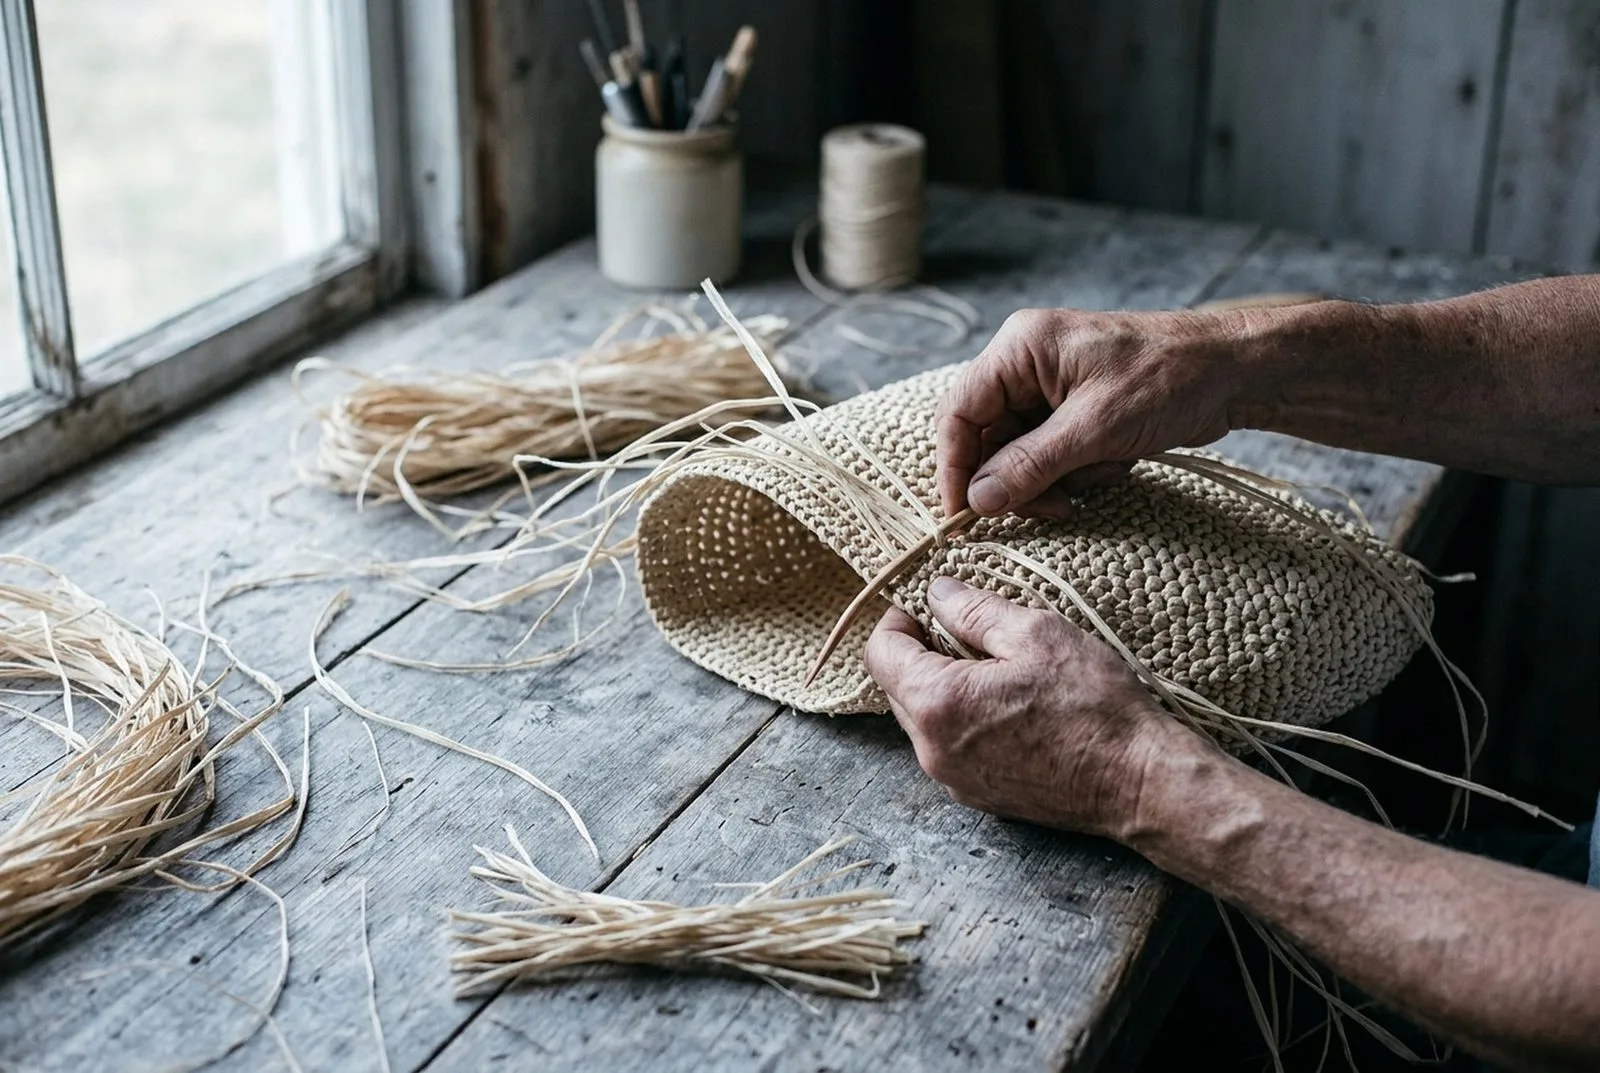
Korpus powstaje rząd po rzędzie. Technika szydełkowa zaczyna się od pętli, tkanie zwykłe krzyżuje wątek i osnowę, a zwijanie owija rdzeń. Metoda decyduje o tym, jak torebka zachowuje kształt, a napięcie jest regulowane ręcznie godzina po godzinie.
W tym etapie występują różnice rzędu wielkości, które mają niewiele wspólnego z rozmiarem. Prosty mały woreczek może zająć około dwóch godzin pracy ręcznej. Usztywniona torebka zwykle wymaga około dwudziestu godzin. Drobna robota szydełkowa może zająć ponad sto godzin na jedną sztukę. Kupujący porównujący dwie torebki o podobnych wymiarach mogą porównywać model dwugodzinny z dwudziestogodzinnym, a różnica cen nie jest wtedy taktyką negocjacyjną.
Odchylenie napięcia jest typową wadą długiego panelu. Pierwsze i ostatnie rzędy wykonują te same dłonie, ale nie w tym samym nastroju; gorące popołudnie i sztywna partia zmieniają siłę naciągnięcia. Tkacz kompensujący sztywność włókna przez luźniejszą pracę uzyskuje korpus, który jest solidny, ale bardziej miękki niż zaakceptowana próbka. Szczeliny są widoczną wersją tego samego problemu. Przy otworze szczelina o szerokości 1 mm lub mniejszej jest normalna w pracy ręcznej i akceptujemy ją. Na korpusie szczelina większa niż 2 mm oznacza odrzucenie, ponieważ będzie się powiększać podczas użytkowania.
Na tym etapie kształt dna również jest ustalany. Torebka, która stabilnie stoi na stanowisku roboczym, może zapuścić się po obciążeniu, jeśli rzędów dna nie uformowano z uwzględnieniem ciężaru. Ta wada jest niewidoczna na zdjęciu i ledwo widoczna na pustej próbce. Włóż coś do środka.
W naszym warsztacie rzadko spiera się o to, czy torebka wygląda na tkaczą ręcznie. Chodzi o to, które szczeliny są dopuszczalne przy otworze, a których nie wolno tolerować na korpusie. Nowi kupujący często żądają całkowitego braku szczelin. Całkowity brak szczelin oznacza pracę maszynową.
Co można zobaczyć: fakturę panelu pod dłonią — powinna być sprężysta z niewielką ustępowścią, nie twarda jak deska i nie wiotka. Popatrz wzdłuż szwu bocznego; powinien być prosty. Obciąż torebkę i obserwuj rogi.
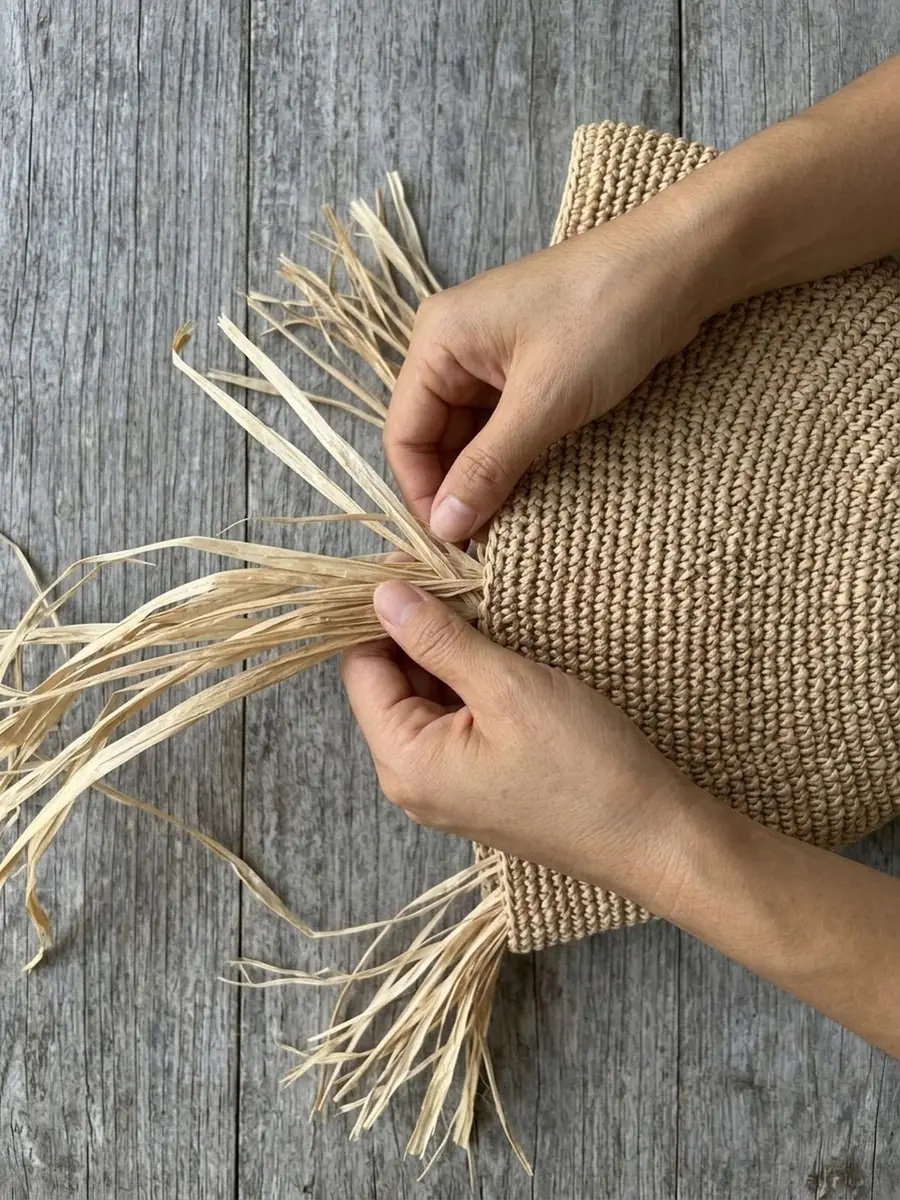 Etap trzeci: rzędy są dodawane ręcznie, a napięcie ustala tkacz, a nie maszyna.
04 · Montaż: dno, uchwyty, podszelka, wykończenie
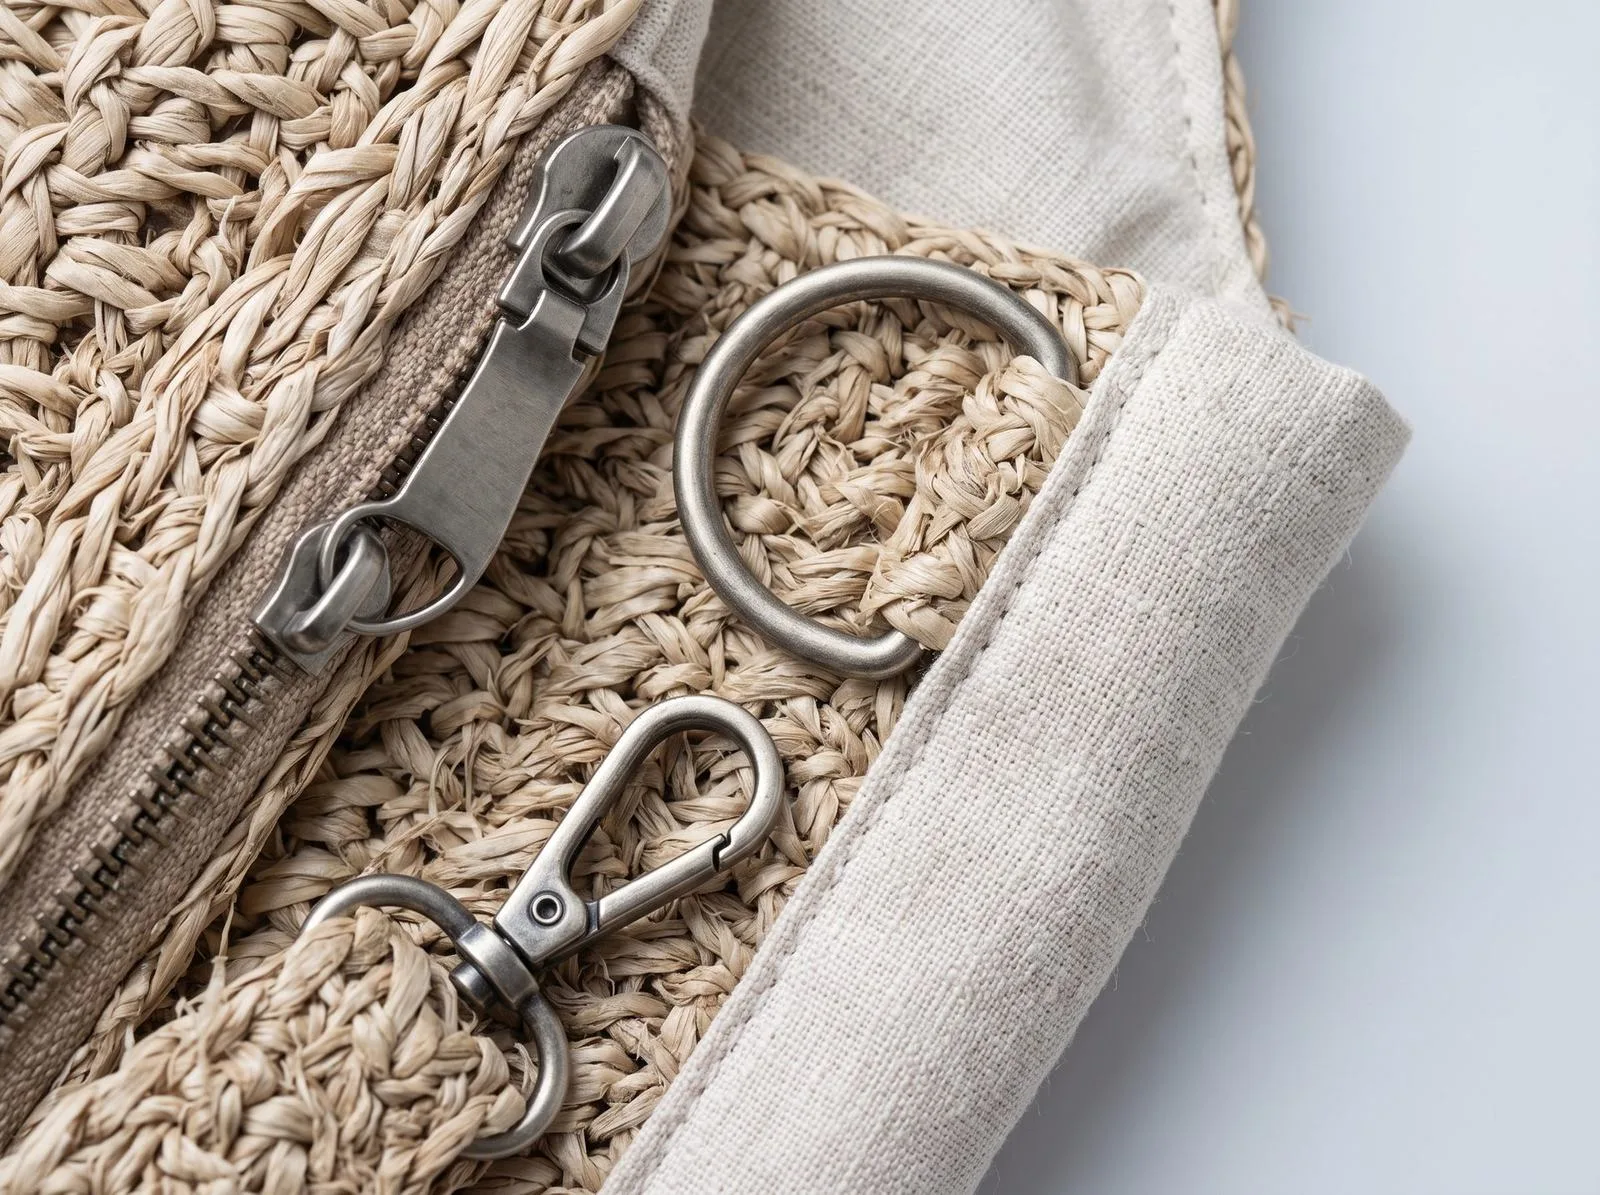
Montaż zamienia tkany korpus w torebkę. Dno jest wzmacniane i nadaje mu się odpowiedni kształt, uchwyty są kotwione, montuje się podszelkę, zamykanie i elementy metalowe, a krawędzie obszywa lub zawija. Część tych czynności to szycie, a część to ocena tego, jak dużo torebka będzie nosić.
Kotwica uchwytu to punkt przenoszący największe obciążenie ze wszystkich elementów torebki i jest wykonywana ręcznie przy każdej sztuce. W usztywnionej torebce dno i podszelka zajmują więcej czasu, niż wyglądają. W miękkiej torbie najwolniejszy jest etap wykończenia, ponieważ zawiinięta krawędź niczego nie ukrywa na żadnym końcu.
Istotne są trzy rodzaje wad. Po pierwsze, ścieg kotwicy przechodzący przez tkaną powierzchnię, ale nie przez warstwę pod spodem. Wygląda identycznie jak prawidłowa kotwica, przechodzi przegląd próbki i zawodzi pod obciążeniem po rozpoczęciu użytkowania torebki. Po drugie, wzmocnienie dna zbudowane tak, aby utrzymać kształt, ale nie przenosić ciężaru. Po trzecie, podszelka przylegająca do wewnętrznej strony tkaniny, a nie wpuszczona w szew; wygląda poprawnie, dopóki torebki nie odwróci się na drugą stronę.
Nasza zasada przy tym stanowisku jest następująca: jakikolwiek ruch u nasady uchwytu, luźna nitka albo ścieg, który nie przechodzi przez tkany materiał, oznacza odrzucenie. Nie naprawę. Naprawa w tym miejscu jest widoczna, a połączenie utraciło już wytrzymałość.
Co można zobaczyć: obciąż jeden uchwyt i unieś torebkę. Torebka nie powinna przechylać się ani marszczyć u nasady. Wywróć podszelkę i sprawdź, czy jest wszyta w szew, a nie przymocowana do wnętrza tkaniny. Przesuń palcem wzdłuż obszycia krawędzi; powinno być ciągłe, bez widocznego spod spodu ciętego rzędu.
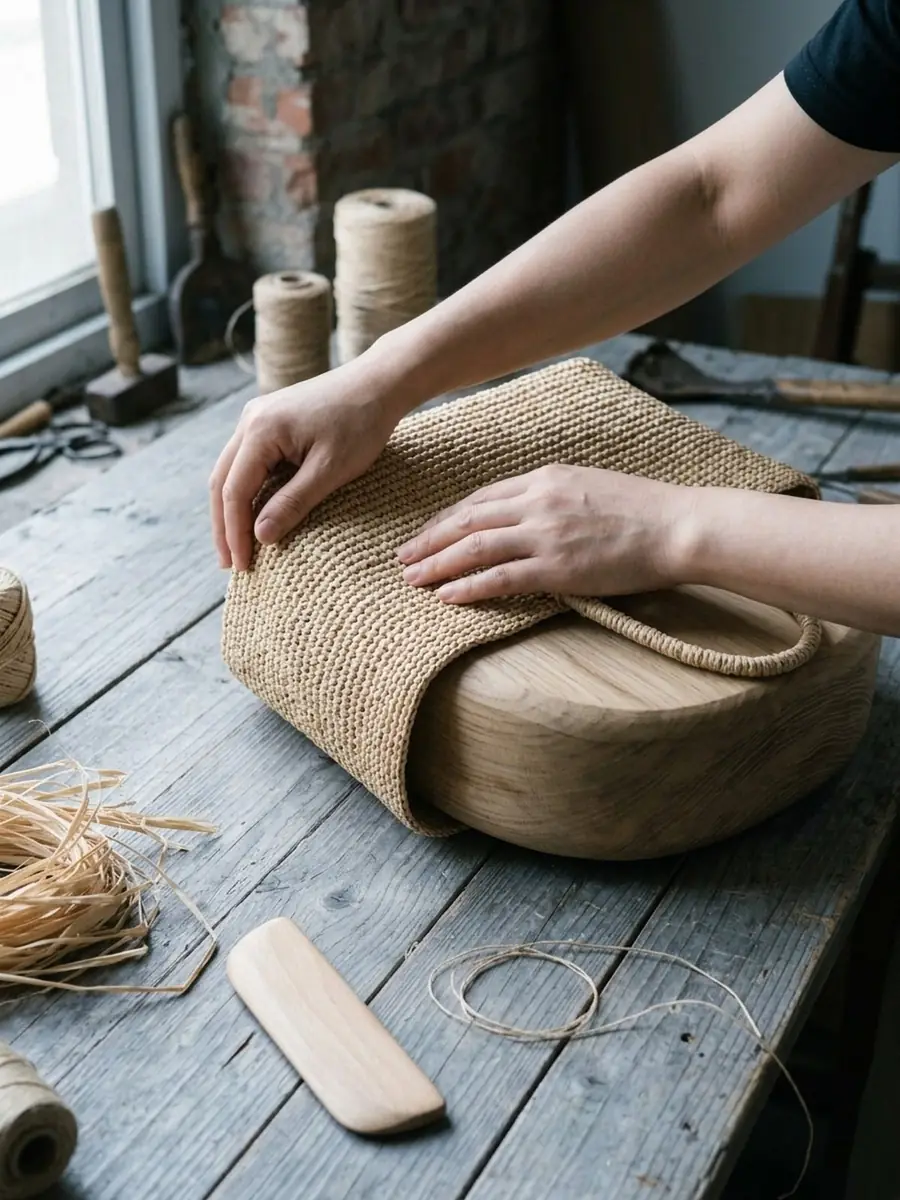 Etap czwarty: sylwetka jest przycinana i wyrównywana ręcznie. Krawędź to miejsce, w którym uwidoczniłby się cięty rząd.
05 · Kontrola: sześć punktów kontrolnych
Kontrola nie jest jednym działaniem na końcu. Stosujemy sześć punktów kontrolnych, a każdy z nich istnieje dlatego, że wada, która go przejdzie, staje się droższa na kolejnym etapie.
| Nr | Punkt kontrolny | Co wykrywa | W razie niezdatności |
|---|---|---|---|
| 1 | Włókno przychodzące | wilgotność, włókna zbyt krótkie, partie o odmiennym odcieniu | partia odrzucona lub ponownie posortowana przed cięciem |
| 2 | Partia barwiona na próbniku karty kolorów | odchylenie koloru między partiami | ponowne barwienie lub przeniesienie do ciemniejszego wariantu kolorystycznego |
| 3 | Pierwsza sztuka próbna | błędy wzoru, niewłaściwa szerokość paska, niewłaściwe elementy metalowe | korekta ustawień przed rozpoczęciem produkcji |
| 4 | Kontrola przy stanowisku w trakcie produkcji | odchylenie napięcia, szczeliny, liczba rzędów | zatrzymanie i ponowne ustawienie, a nie łatanie na końcu |
| 5 | Kontrola końcowa każdej sztuki | uchwyty, podszelka, wymiary, zamykanie | poprawka lub odrzucenie danej sztuki |
| 6 | Audyt opakowań | zabezpieczenie, etykiety, ochrona przed wilgocią | ponowne opakowanie przed wysyłką |
| Każda sztuka jest sprawdzana przy stanowisku. Audyt partii obejmuje następnie 5% opakowań, czyli co najmniej 10 sztuk, aby dokumentacja odzwierciedlała cały przebieg produkcji, a nie najlepszy pojemnik. Wskaźnik wad poniżej 5% jest normalny przy pracy ręcznej. Wartość od 5% do 10% wymaga wyjaśnienia i wskazania przyczyny, a nie wyłącznie korekty finansowej. Powyżej 10% wykonujemy poprawkę całej partii albo ją odrzucamy. Przyczyna prawie zawsze leży wcześniej, w etapie 1, 2 lub 3, a nie przy stanowisku, w którym wadę wykryto. |
Wymiary należą do tej kontroli, ponieważ można je zmierzyć. Przy szerokości i głębokości torebki 35 cm tolerancja wynosi ±2 cm. Wysokość uchwytu to ±1 cm. Różnica między dwoma uchwytami przekraczająca 2 cm oznacza odrzucenie, ponieważ torebka będzie wisiać krzywo, a klient poczuje to, zanim ją zobaczy.
Co można zobaczyć: dokumentację kontroli, zmierzone wymiary względem specyfikacji oraz wskaźnik wad wraz z przyczyną. Samo istnienie dokumentacji jest ważniejsze niż wartość wskaźnika. Producent kontrolujący na każdym bramkowym etapie może wskazać miejsce rozpoczęcia problemu. Producent sprawdzający wyłącznie na końcu może stwierdzić, że istnieje problem, ale nie poda jego przyczyny, a kolejne zamówienie go powtórzy.
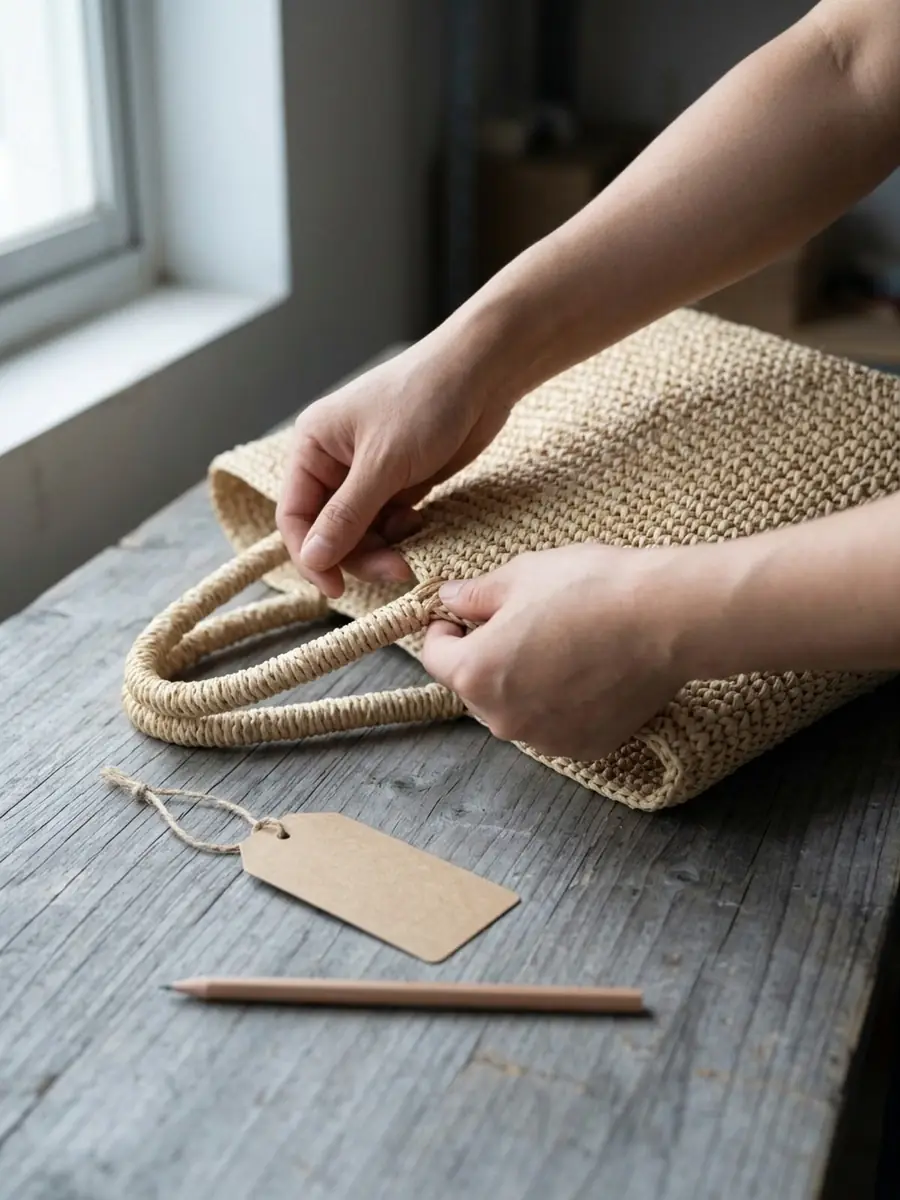 Etap piąty: każda sztuka jest sprawdzana ręcznie, a kotwica uchwytu i podszelka to dwa punkty decydujące o jej zaliczeniu.
06 · Pakowanie i wysyłka
Pakowanie to etap, który kupujący odkłada na koniec i którego późna zmiana jest najdroższa, ponieważ na tym etapie zostają zatwierdzone nadruki i opakowania. Najpierw indywidualny woreczek polietylenowy, bariera przeciwwilgociowa, worek przeciwpyłowy i zawieszka, jeśli są wymagane, a następnie eksportowe opakowanie z podwójną ścianką i oznaczeniami uzgodnionymi wcześniej.
Co może pójść nie tak: zmiana specyfikacji opakowania po druku; wysłanie opakowań jednowallowych do wilgotnego kontenera; brak bariery przeciwwilgociowej, który ujawnia się jako nieprzyjemny zapach na dokładzie odbiorczym, a tydzień później jako pleśń. Jakakolwiek pleśń oznacza odrzucenie, niezależnie od tego, kto ją spowodował. Etykiety naklejane ręcznie w ostatniej chwili mogą spowodować umieszczenie niewłaściwego kodu kreskowego na niewłaściwym opakowaniu, a błąd ten zostanie wykryty w Państwa magazynie, a nie w naszym.
Pakowanie odbywa się w ramach 30–45-dniowego terminu realizacji masowej. Barwienie na zamówienie lub użycie nowej formy wydłuża cały przebieg do 45–60 dni, a pakowanie nie zostanie skrócone, aby absorbować różnicę. Jeśli harmonogram jest napięty, należy przesunąć ten termin, a nie kontrolę.
Co można zobaczyć: list przewozowy i fotografie zamkniętych opakowań z etykietami, przesłane przed wysyłką. Nie dlatego, że podważa Państwo pracę warsztatu, lecz dlatego, że naprawienie źle opisanego opakowania odkrytego w magazynie kosztuje więcej niż potwierdzenie prawidłowości etykiet tutaj.
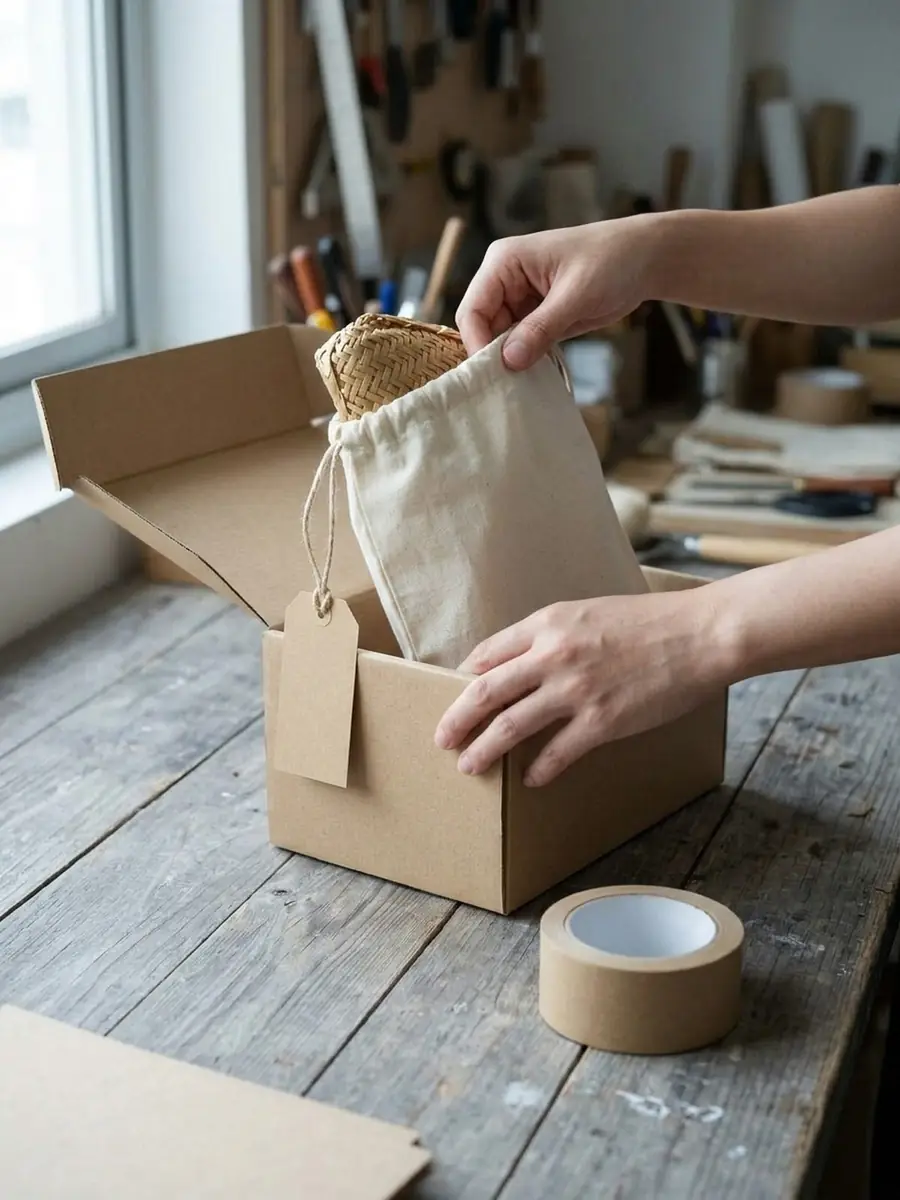 Etap szósty: ochronę przed wilgocią i oznaczenia opakowań ustala się przed załadowaniem kontenera, a nie później.
Gdzie zaczyna się wada i gdzie można ją jeszcze wykryć
Większość sporów nie dotyczy tego, czy coś jest nie tak. Chodzi o to, kiedy powstało i kto powinien za to zapłacić. Poniższa tabela jest punktem odniesienia w takich rozmowach.
| Co widać przy rozładunku | Etap rozpoczęcia | Najtańsze miejsce wykrycia | Czy można to teraz naprawić? |
|---|---|---|---|
| Kolor odbiega od zatwierdzonej karty | 02, partia ustalona w 01 | akceptacja partii barwionej przed tkaniem | Tylko jeśli włókno nie zostało jeszcze utkane |
| Szczeliny w korpusie | 03 tkanie | kontrola w trakcie produkcji, punkt 4 | Nie; odrzucenie lub poprawka |
| Luźna nasada uchwytu | 04 montaż | kontrola pierwszej sztuki i kontrola końcowa | Tak, przez ponowne zakotwienie; wytrzymałość jest zmniejszona |
| Dno zapada się pod obciążeniem | 03 lub 04 | przegląd obciążonej próbki | Nie; to wada konstrukcyjna |
| Zapach stęchlizny lub pleśń | 06 pakowanie lub 01 suszenie | kontrola wilgotności przy przyjęciu; bariera przy pakowaniu | Nie; odrzucenie |
| Torebka jest o 3 cm większa od specyfikacji | 03 lub 04 | pomiar mięrą pierwszej sztuki próbnej | Czasami, zależnie od konstrukcji |
| Wzorzec w tej tabeli jest spójny: im później odkryto wadę, tym mniej da się uratować. Kolor jest jedynym wyjątkiem, który kupujący zwykle interpretują odwrotnie. Wydaje się problemem wykończenia, ale decyzja zapada przed rozpoczęciem tkania. |
Kiedy model sześciostopniowy nie ma zastosowania
Ta sekwencja jest właściwa dla torebki tkanej ręcznie na zamówienie według Państwa specyfikacji. Nie jest uniwersalna.
W przypadku zakupu gotowej torebki magazynowej lub torebki sprzedawanej pod marką własną, etapy 01–04 są już częścią decyzji podjętych przez kogoś innego. Państwa możliwość wpływu dotyczy etapów 05 i 06, czyli kontroli i pakowania, a proces nie jest dla Państwa otwarty. To prawidłowy sposób zakupu, ale nie jest tożsamy z kontrolą procesu.
W przypadku torebki wykonanej z kilku materiałów, na przykład tkany panel na zszywanym korpusie albo torebki tkanej ze skórzanym dnem, kolejność ulega zmianie. Cięcie i szycie wykonuje się najpierw, a tkanina staje się składnikiem, a nie punktem wyjściowym. Punkty awarii przesuwają się razem z nią, głównie na połączenia między materiałami.
W przypadku zamówienia powtórnego etapy 01 i 02 łączą się w porównanie z kartą kolorów i ostatnią partią. Warsztat, który zachował numer partii, może przeprowadzić je w sposób umożliwiający audyt. Warsztat, który go nie zachował, zaczyna wszystko od nowa na podstawie fotografii.
W przypadku zamawiania próbek widoczne są wyłącznie etapy 01–04 w skali próbki. Opłata za próbkę jest podawana dla każdego stylu i odliczana od faktury za produkcję masową po osiągnięciu MOQ. W tym momencie należy zapytać, z czego naprawdę wykonano próbkę, ponieważ to ona będzie wzorem dla produkcji masowej.
O co poprosić — po jednym punkcie dla każdego etapu
Numer partii i wydajność (01). Szerokość paska i zasady wykonywania łączeń (02). Roboczogodziny na sztukę (03). Konstrukcja kotwicy uchwytu (04). Dokumentacja kontroli i wskaźnik wad (05). Specyfikacja opakowania i fotografia zamkniętego opakowania (06).
Żadna z tych informacji nie jest tajemnicą branżową. To zwykła dokumentacja warsztatu, który wie, co robi. Warsztat, który nie może jej udostępnić, również przekazuje Państwu coś ważnego.
Najczęstsze pytania
- Ile czasu zajmuje wykonanie torebki tkanej ręcznie?
- Czas przy stanowisku roboczym wynosi około dwóch godzin przy prostej małej torebce, dwudziestu godzin przy usztywnionej i ponad stu godzin przy drobnej robocie szydełkowej. Termin realizacji produkcji masowej to 30–45 dni od zatwierdzenia próbki.
- Jakie są sześć etapów?
- Przyjmowanie i sortowanie włókna, przygotowanie, tkany materiał, montaż, kontrola i pakowanie. Każdy etap ma własną kontrolę, a wadę wykrytą wcześniej jest taniej naprawić.
- Gdzie zwykle zaczynają się wady?
- Większość zaczyna się podczas przygotowania — nierównych pasków lub pominiętego sortowania koloru — i ujawnia dopiero po tkaniu. Dlatego sortowanie traktuje się jako odrębny etap.
Jeśli Państwo przygotowują specyfikację zamówienia, strona sprzedaż hurtowa opisuje przebieg procesu od briefu po wysyłkę. Jeśli torebka jeszcze nie istnieje, właściwą drogą jest rozwój produktu na zamówienie, a przewodnik po materiałach odpowiada na pytanie o włókno, które pojawia się przed wszystkimi sześcioma etapami.