Een met de hand geweven tas ontstaat niet in één handeling. Ze ontstaat in zes, en de volgorde verandert niet: vezel wordt gesorteerd, voorbereid, geweven, geassembleerd, geïnspecteerd en verpakt. Wat van de ene bestelling tot de volgende verandert, is hoelang elke fase duurt en welke fase waarschijnlijk misgaat voor de tas die u hebt gespecificeerd.
Dat is het nuttige deel voor een koper. Wanneer een zending arriveert en er iets niet klopt, vertelt de volgorde waar u moet zoeken en of het probleem ontstond in de vezel, in het kleurbad, aan de werkbank of in de doos. Een kleurfout en een fout in het handvat zijn niet hetzelfde soort probleem. De ene kan worden gecorrigeerd met een nieuwe partij en een nieuwe goedkeuring. De andere wordt nagewerkt, als hij überhaupt kan worden gecorrigeerd.
Elke fase hieronder krijgt vier vragen: wat er gebeurt, hoe lang het duurt in de maateenheid die er werkelijk toe doet, wat er misgaat en wat u van buiten kunt zien. De vierde vraag is de reden om de rest te lezen.
| Fase | Wat het oplevert | Tijd, zoals het in de praktijk werkt | De fout die hier begint |
|---|---|---|---|
| 01 Ontvangst van vezel | gesorteerde, gedroogde, traceerbare partijen | geen vaste klok; vocht bepaalt de tijd (verse raffia circa 40%) | schimmel, ongelijkmatige hand |
| 02 Voorbereiding | gesneden, opgerolde, op kleur gesorteerd materiaal | verwerkt tot uren per exemplaar; 200–600 g bruikbaar per kg verse vezel | naden, afwijking in breedte |
| 03 Weven | de romp | circa 2 uur voor een pouch · circa 20 uur voor een gestructureerde tas · 100 uur+ voor fijn gehaakt werk, per exemplaar | kieren, spanning, zachte bodem |
| 04 Assemblage | handvatten, bodem, voering, afwerking | per exemplaar; de verankering van het handvat is het dragende gewricht | breuk van het handvat, ingezakte bodem |
| 05 Inspectie | een goedkeuring of afkeuring per exemplaar, plus een partijregister | elk exemplaar, plus 5% van de dozen (minimaal 10) | gebreken die de doos bereiken |
| 06 Verpakking | een verzendbare bestelling | binnen het bulkvenster van 30–45 dagen; 45–60 dagen bij eigen kleurstof | vocht, verkeerde etiketten, beschadigde goederen |
| Niet elke fase heeft in de gewone zin een klok. Dat zo zeggen is eerlijker dan er een verzinnen. |
01 · Ontvangst en sortering van vezel
Vezel komt aan in balen of zakken en wordt geïnspecteerd voordat er iets wordt gesneden. De controles zijn fysiek: vocht, dikte van de reep, hoeveel van de levering kort of ongelijkmatig is en of de kleur gelijkmatig genoeg is voor een voorpaneel. Verse raffia kan met ongeveer 40% vocht binnenkomen. Bij dat niveau kan de vezel niet schoon worden gesneden. De repen scheuren langs de vezel, en een gescheurde reep wordt later een lasverbinding.
Twee getallen bepalen deze fase. Drogen verlaagt het vochtgehalte van de vezel tot een werkbbaar niveau, en de opbrengst van dat drogen varieert sterk: 200 tot 600 gram bruikbaar materiaal uit een kilo verse vezel. Sorteren en voorbereiden kost 25–30% van het gewicht in grondstof: korte vezels, ongelijkmatige repen en naden die niet op een zichtbaar paneel kunnen worden geplaatst. Het praktische gevolg is dat dezelfde afgewerkte tas uit de ene levering twee tot drie keer zoveel grondvezel kan vereisen als uit de andere. Een offerte die uitsluitend op basis van afgewerkt gewicht is opgesteld, mist dat.
Wat hier misgaat: vezel uit twee leveringen wordt gemengd zonder partijregister; materiaal wordt vochtig verpakt, wat weken later als schimmel aan het licht komt in een afgesloten doos; en een partij voelt in de hand goed, maar bevat te veel korte vezels om met de dichtheid van het monster te weven.
De gebruikelijke tijd wordt bepaald door vocht, niet door een schema. De fase eindigt wanneer de vezel droog genoeg en de partij gesorteerd is; in een natte week duikt dat simpelweg langer. Geen productiemanager kan dit verkorten zonder daar later voor te betalen.
In deze fase kunt u bijna niets zien, en dat is precies de reden. Vraag om het partijnummer en de opbrengst. Als uw tweede bestelling in de hand anders aanvoelt, is dat verschil doorgaans hier begonnen en niet aan het weefgetouw.
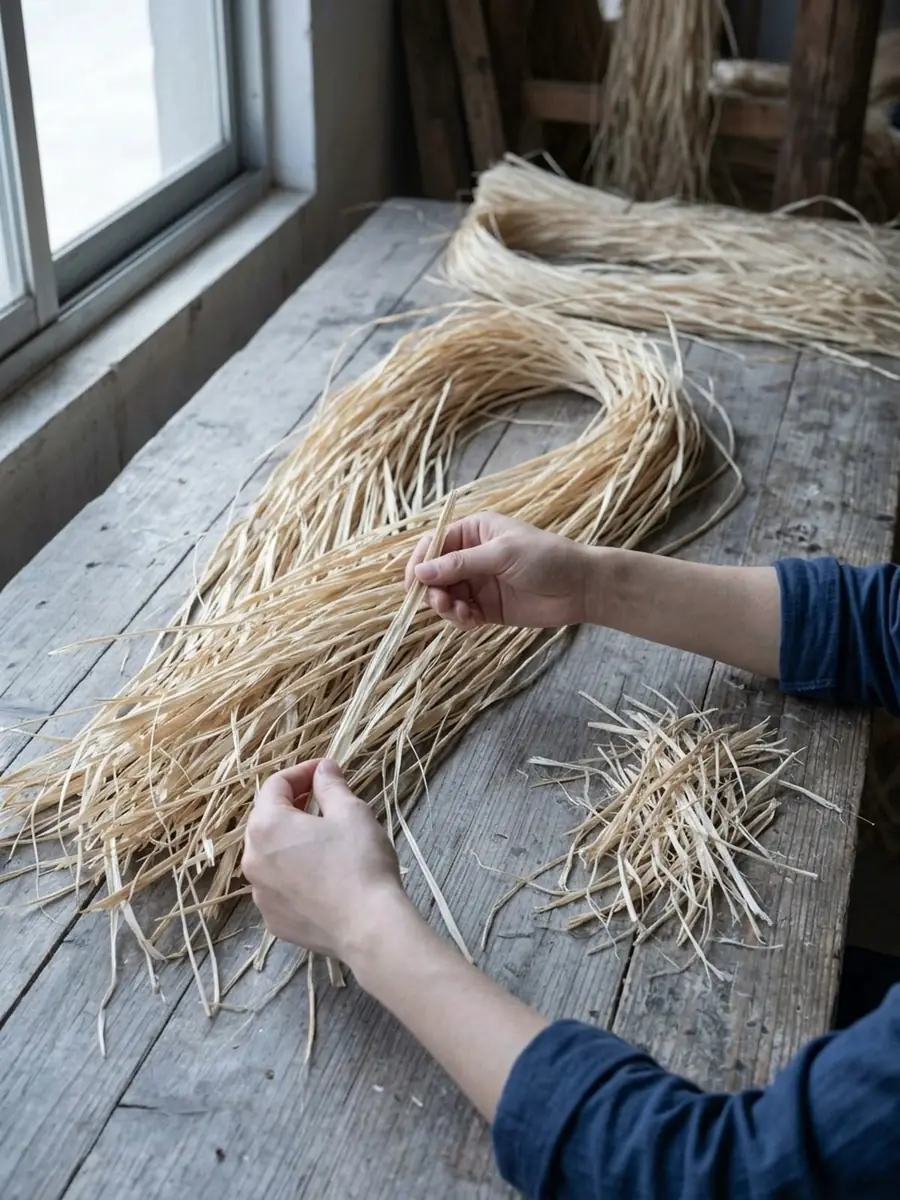 Fase één: de vezel wordt gesorteerd en gedroogd voordat er één reep wordt gesneden. Een partij die hier afvalt, komt nooit aan de werkbank.
02 · Voorbereiding: snijden, sorteren, kleur
De voorbereiding maakt van vezel iets dat geweven kan worden. Repen worden op een werkbare breedte gesneden, zwakke gedeelten worden verwijderd, naden worden gemaakt op plaatsen waar ze niet op een voorpaneel zichtbaar zijn, en kleuren worden gesorteerd zodat het ene paneel niet een halve tint lichter of donkerder is dan het volgende. Voor gehaakt en opgerold werk wordt de reep bovendien opgerold of gedraaid.
Deze fase staat niet als eigen regel in een offerte. Ze is verwerkt in de uren per exemplaar en is een van de redenen waarom twee tassen van ongeveer dezelfde afmeting heel verschillende aantallen uren kunnen hebben. Een tas met lange rechte banen en één kleur wordt snel voorbereid. Een tas die een gelijkmatige tint over een groot voorpaneel nodig heeft, of waarbij de reepbreedte binnen een strakke tolerantie moet blijven, duurt veel langer voordat de eerste rij wordt geweven.
De reepbreedte is de stille foutbron. Een iets smallere reep dan in het monster breekt onder spanning. Een iets bredere reep krult bij de bocht. Het een of het ander levert een oppervlak op dat achteraf niet met welke vaardigheid aan het weefgetouw ook kan worden gecorrigeerd. De kleursortering is de tweede: bij natuurlijke vezel leest één afwijkende reep in een licht paneel als een vlek, ook al is er niets gevlekt. De plaats van naden is de derde. Een lasverbinding midden in een voorpaneel is geen gebrek in het materiaal, maar wel een gebrek in de tas.
Wat u kunt zien: laat uw duim over het voorpaneel glijden. Het moet in breedte gelijkmatig aanvoelen, niet geribbeld. Draai de tas om. De meeste naden horen op de achterkant of de bodem, dus als u er meerdere aan de voorkant vindt, vraag dan waarom. Bekijk bij een monster de hoeken van de bodem. Bij de bochten wordt de invloed van de reepbreedte zichtbaar.
03 · Weven
De romp wordt rij voor rij opgebouwd. Gehaakt werk begint met een lus, platgeweven werk kruist scherings- en inslagdraden, en opgerold werk wikkelt een kern. De methode bepaalt hoe de tas haar vorm behoudt, en de spanning wordt uur na uur met de hand ingesteld.
Hier zitten de verschillen van orde van grootte, en die hebben weinig te maken met de afmeting. Een eenvoudige kleine pouch kan ongeveer twee uur handwerk vergen. Een gestructureerde handtas duurt doorgaans ongeveer twintig uur. Fijn gehaakt werk kan voor één exemplaar meer dan honderd uur duren. Een koper die twee tassen met ongeveer gelijke afmetingen vergelijkt, kan dus twee uur met twintig uur vergelijken, en het prijsverschil is geen onderhandelingsstrategie.
Aflopende spanning is de gebruikelijke fout bij een lang paneel. De eerste en de laatste rijen worden door dezelfde handen gemaakt, maar niet in dezelfde stemming; een hete middag en een stugge partij veranderen allebei de trekkracht. Een wever die stugge vezel compenseert door losser te werken, maakt een romp die degelijk is, maar zachter dan het goedgekeurde monster. Kieren zijn de zichtbare versie van hetzelfde probleem. Bij de opening is een haardunne kier van 1 mm of minder normaal voor handwerk en die accepteren wij. In de romp is een kier van meer dan 2 mm een afkeur, omdat die bij gebruik verder opengaat.
Ook de vorm van de bodem wordt hier bepaald. Een tas die op de werkbank stabiel staat, kan alsnog inzakken wanneer hij belast wordt als de bodemrijen niet zijn gebouwd met het gewicht in gedachten. Die fout is onzichtbaar op een foto en nauwelijks zichtbaar aan een leeg monster. Leg er iets in.
In onze werkbank gaat het zelden over de vraag of een tas er handgeweven uitziet. Het gaat om welke kieren bij de opening zijn toegestaan en welke niet in de romp. Nieuwe kopers vragen vaak om nul kieren. Nul kieren betekent machinewerk.
Wat u kunt zien: de hand van het paneel onder uw handpalm, stevig met een beetje meegevend, niet stijf als een plank en niet slap. Kijk langs de zijnaad; die moet recht zijn. Belast de tas en bekijk de hoeken.
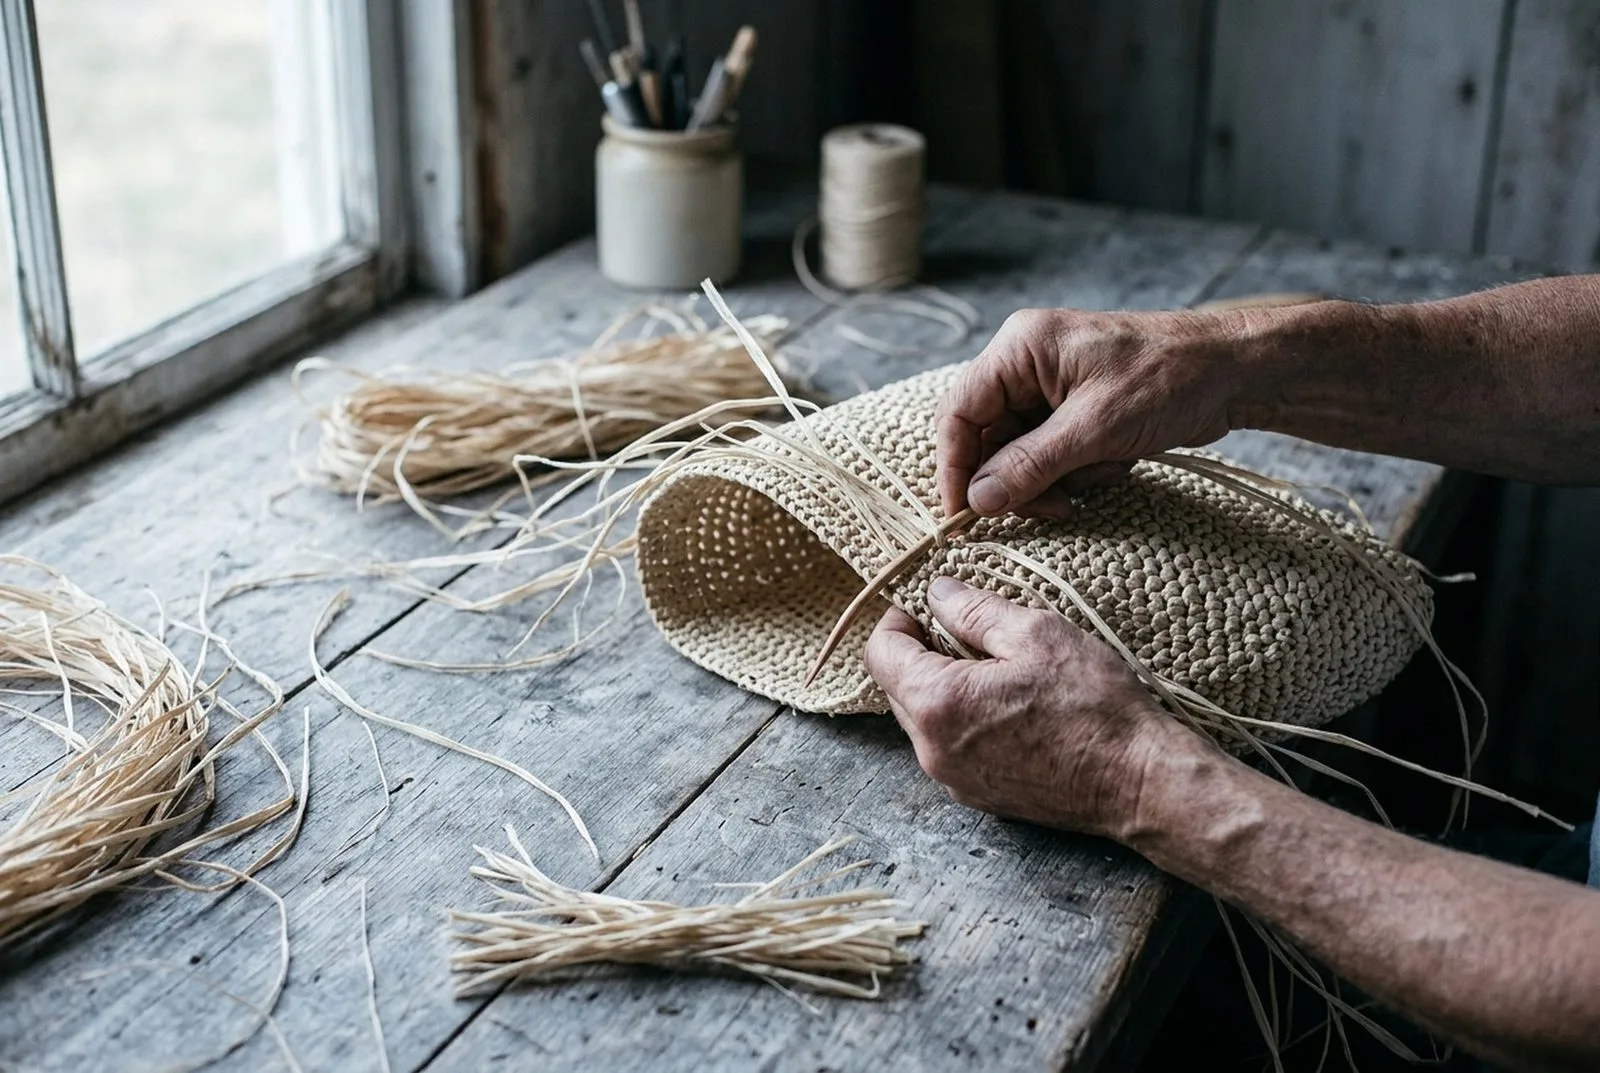
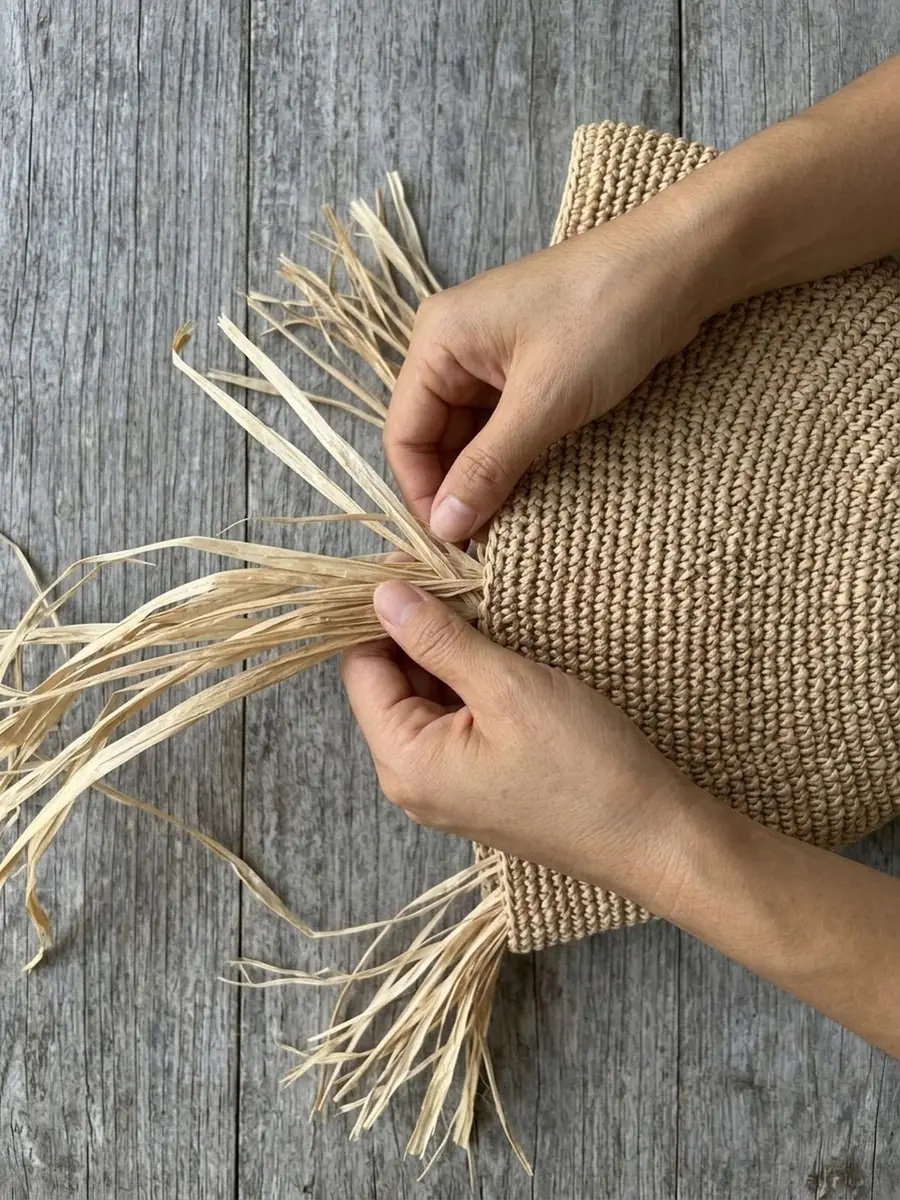 Fase drie: rijen worden met de hand toegevoegd en de spanning wordt door de wever ingesteld, niet door een machine.
04 · Assemblage: bodem, handvatten, voering, afwerking
Bij de assemblage wordt een geweven romp een tas. De bodem wordt versterkt en in vorm gebracht, handvatten worden verankerd, de voering wordt aangebracht, sluitingen en onderdelen worden bevestigd, en de randen worden afgewerkt of opgerold. Een deel van dit werk is naaien. Een ander deel is beoordelen hoeveel een tas gaat dragen.
De verankering van het handvat is de plek die van alles aan de tas de grootste belasting draagt, en elk exemplaar wordt daar met de hand gemaakt. Bij een gestructureerde tas vergen de bodem en voering meer tijd dan ze lijken. Bij een zachte boodschappentas is de afwerking het langzaamste deel, omdat een opgerolde rand aan beide uiteinden niets verbergt.
Er zijn drie belangrijke fouten. Ten eerste een verankeringssteek die door het oppervlakteweefsel gaat, maar niet door de onderliggende laag. Die lijkt identiek aan een correcte verankering, overleeft een monsterbeoordeling en bezinkt zodra de tas wordt gebruikt. Ten tweede een bodemversterking die is gemaakt om stabiel te staan, maar niet om gewicht te dragen. Ten derede een voering die tegen de binnenkant van het weefsel is aangebracht in plaats van in een naad; die lijkt goed totdat de tas wordt binnenstebuiten gekeerd.
Onze regel aan deze werkbank: enige beweging bij de voet van het handvat, enige losse draad of enige steek die niet door de geweven laag gaat, betekent afkeuring. Geen reparatie. Een reparatie bij dat gewricht is zichtbaar, en het gewicht heeft zijn sterkte al verloren.
Wat u kunt zien: belast één handvat en til op. De tas mag niet kantelen of bij de voet kreken. Keer de voering naar buiten en controleer of die aan een naad is genaaid en niet aan de binnenkant van het weefsel is vastgezet. Strek met een vinger langs de randafwerking; die moet doorlopend zijn, zonder zichtbare afgesneden rij eronder.
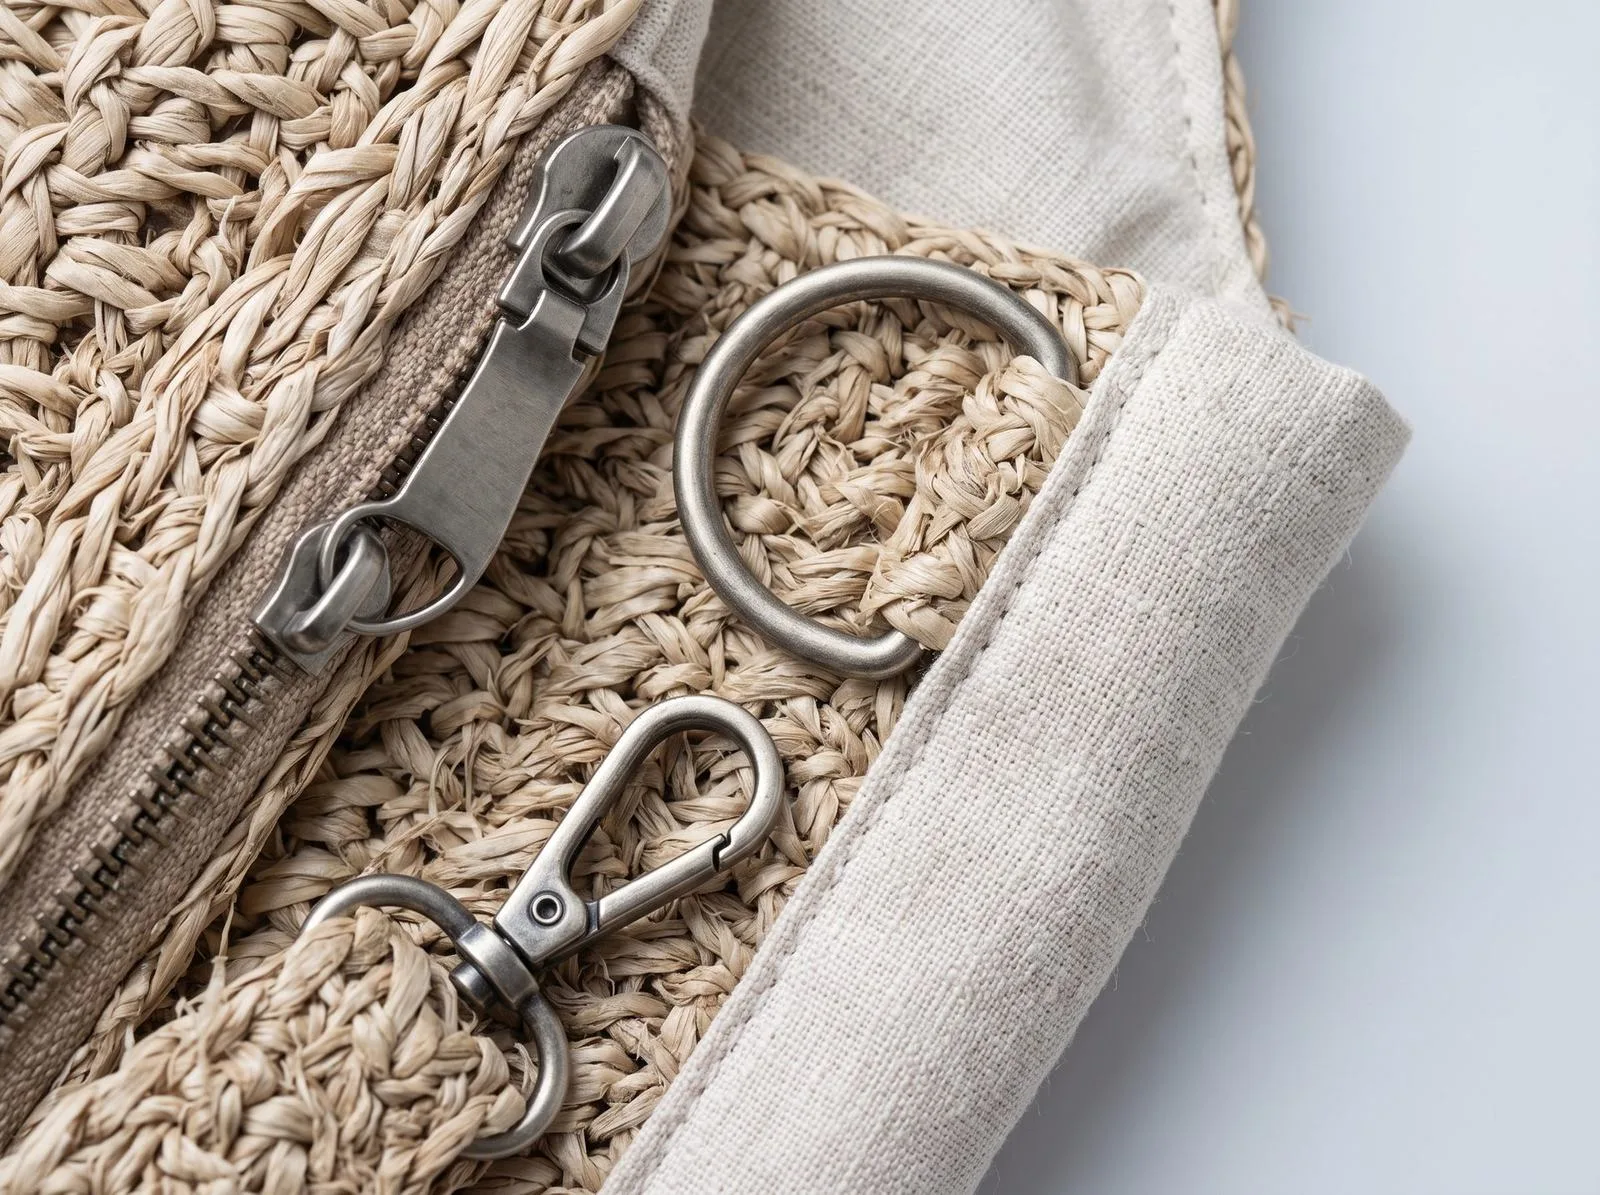
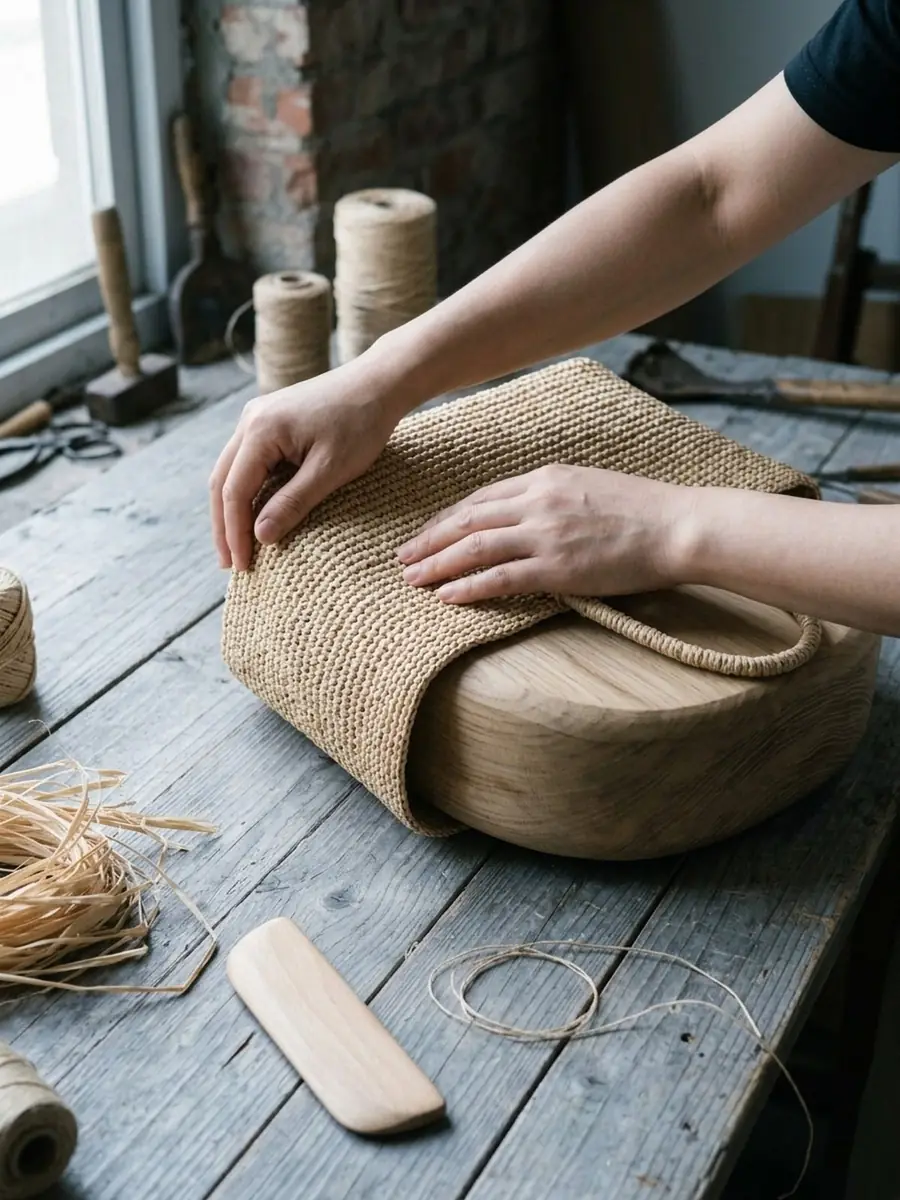 Fase vier: het silhouet wordt met de hand bijgesneden en uitgelijnd. De rand is waar een afgesneden rij zichtbaar zou worden.
05 · Inspectie: zes controlepunten
Inspectie is geen eenmalige gebeurtenis aan het einde. Wij hanteren zes controlepunten, en elk punt bestaat omdat een gebrek dat erdoorheen komt bij het volgende punt duurder wordt.
| Nr. | Controlepunt | Wat het aantoont | Bij een afkeuring |
|---|---|---|---|
| 1 | Binnenkomende vezel | vocht, korte vezel, afwijkende kleurpartijen | partij voor het snijden afwijzen of opnieuw sorteren |
| 2 | Kleurlot tegen de kleurkaart | kleurafwijking tussen partijen | opnieuw kleuren of toewijzen aan een donkerder kleurvariant |
| 3 | Eerste exemplaar | patroonfouten, onjuiste reepbreedte, onjuiste onderdelen | opstelling corrigeren vóór de productie |
| 4 | Controletafelcontrole tijdens de productie | spanningsafwijking, kieren, aantal rijen | stoppen en opnieuw instellen, niet aan het einde plamuren |
| 5 | Definitieve controle per exemplaar | handvatten, voering, afmetingen, sluitingen | per exemplaar nabewerken of afwijzen |
| 6 | Dooscontrole | verpakking, etiketten, vochtbescherming | opnieuw verpakken vóór verzending |
| Elk exemplaar wordt aan de werkbank gecontroleerd. Vervolgens neemt de partijaudit 5% van de dozen, met een minimum van 10 exemplaren, zodat het register de productie weerspiegelt en niet alleen de beste bin. Een gebrekspercentage onder 5% is normaal voor handwerk. Tussen 5% en 10% vraagt om een verklaring en een oorzaak, niet alleen om korting. Bij meer dan 10% maken wij de partij opnieuw of wijzen wij die af, en de oorzaak ligt vrijwel altijd eerder in de praktijk bij fase 1, 2 of 3 dan aan de werkbank waar het gebrek werd gevonden. |
Afmetingen horen hier, omdat ze meetbaar zijn. Bij een tasbreedte en -diepte van 35 cm is de tolerantie ±2 cm. De handvathoogte is ±1 cm. Een verschil van meer dan 2 cm tussen beide handvatten betekent afkeuring, omdat de tas scheef hangt en de klant dat voelt voordat die het ziet.
Wat u kunt zien: het inspectieregister, de gemeten afmetingen ten opzichte van de specificatie, en het gebrekspercentage met de oorzaak. Of het register bestaat, is belangrijker dan het percentage zelf. Een maker die bij elke poort controleert, kan u vertellen waar een probleem is begonnen. Een maker die alleen aan het einde inspecteert, kan u vertellen dat er een probleem is, maar niet waarom, en de volgende bestelling zal het probleem herhalen.
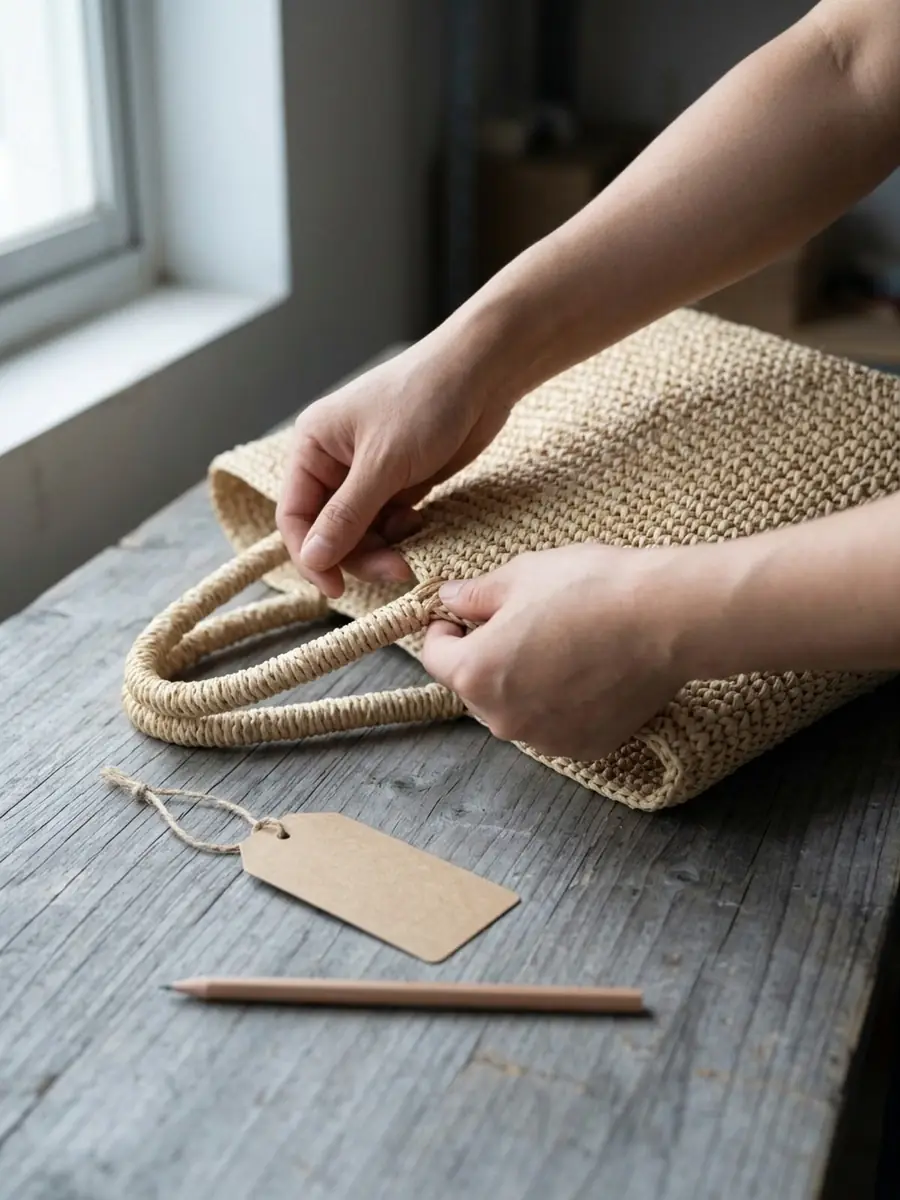 Fase vijf: elk exemplaar wordt met de hand gecontroleerd, waarbij de handvatverankering en de voering de twee punten zijn die bepalen of het wordt goedgekeurd.
06 · Verpakking en verzending
Verpakking is de fase die kopers tot het laatst uitstellen en de fase die het duurste is om laat nog te veranderen, omdat daarop en op de dozen een definitieve keuze wordt gemaakt. Individuele polyzak, vochtbarrière, stofzak en hangtag indien gespecificeerd, en vervolgens een exportdoos met dubbele wand en vooraf overeengekomen aanduidingen.
Wat er misgaat: de dozenpecificatie wordt na het afdrukken gewijzigd; dozen met een enkele wand worden naar een vochtige container verzonden; er ontbreekt een vochtbarrière, wat bij ontvangst als geur en een week later als schimmel zichtbaar wordt. Elke schimmel betekent afkeuring, ongeacht wie de oorzaak is. Etiketten die in het laatste moment met de hand worden aangebracht, kunnen de verkeerde barcode op de verkeerde doos terechtkomen, en die fout wordt door uw magazijn ontdekt, niet door het onze.
Verpakking vindt plaats binnen het bulkvenster van 30–45 dagen. Eigen kleurstof of een nieuwe mal brengt de volledige productie op 45–60 dagen, en de verpakkingstijd kan niet worden verkort om dat verschil op te vangen. Als de planning krap is, moet die post worden verschoven, niet de inspectie.
Wat u kunt zien: een paklijst en foto's van de afgesloten dozen met etiketten, vóór verzending toegezonden. Niet omdat u de werkbank wantrouwt, maar omdat een verkeerd geëtiketteerde doos die in het magazijn wordt gevonden, meer kost om te corrigeren dan een doos die hier wordt bevestigd.
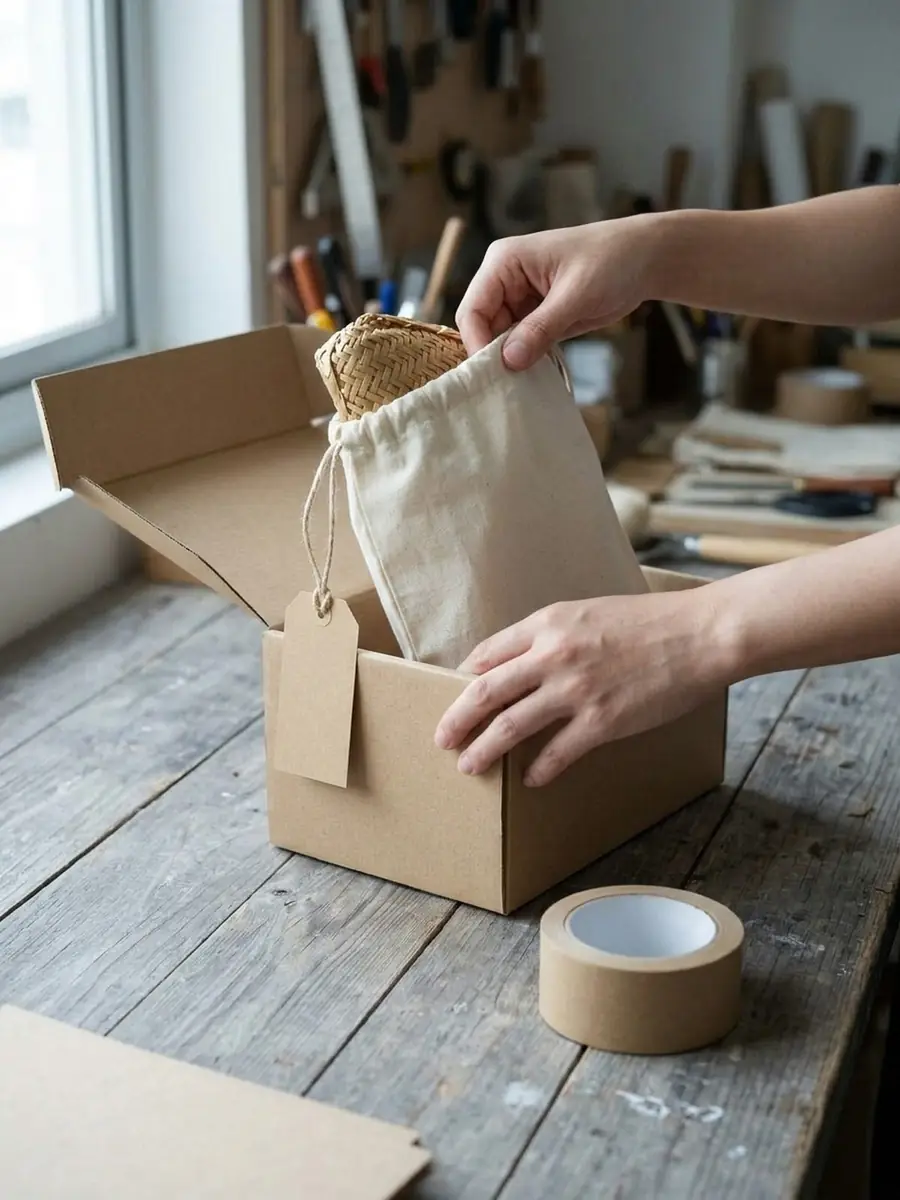 Fase zes: vochtbescherming en dozenmarkeringen worden bepaald voordat de container wordt geladen, niet erna.
Waar een fout begint en waar die nog kan worden ontdekt
De meeste geschillen gaan niet over de vraag of er iets mis is. Ze gaan over wanneer het misging en wie het moet betalen. Dit is de tabel die wij in dat gesprek gebruiken.
| Wat u bij de aanleg ziet | Fase waarin het is begonnen | Goedkoopste plek om het te ontdekken | Kan het nu worden gecorrigeerd? |
|---|---|---|---|
| Kleur wijkt af van de goedgekeurde kleurkaart | 02, waarbij de partij in 01 wordt vastgesteld | goedkeuring van het kleurlot, vóór het weven | Alleen als de vezel nog niet geweven is |
| Kieren in de romp | 03 weven | controle tijdens de productie, controlepunt 4 | Nee; afwijzen of nabewerken |
| Handvatvoet zit los | 04 assemblage | controle van het eerste en het laatste exemplaar | Ja, door opnieuw verankeren; sterkte neemt af |
| Bodem zakt in onder belasting | 03 of 04 | beoordeling van een belast monster | Nee; structureel gebrek |
| Muffe geur of schimmel | 06 verpakking, of 01 drogen | vochtcontrole bij ontvangst; barrière bij verpakking | Nee; afwijzen |
| Tas is 3 cm groter dan de specificatie | 03 of 04 | maatband bij het eerste exemplaar | Soms, afhankelijk van de constructie |
| Het patroon in die tabel is consistent: hoe later een fout wordt ontdekt, hoe minder ervan kan worden gered. Kleur is de uitzondering waarop kopers doorgaans een verkeerd oordeel vellen. Het voelt als een afwerkingsprobleem, maar het wordt beslist voordat het weven begint. |
Wanneer het model met zes fasen niet van toepassing is
Deze volgorde klopt voor een met de hand geweven tas die volgens uw specificatie wordt gemaakt. Ze is niet universeel toepasbaar.
Als u een voorraadtas of white-labeltas koopt die al bestaat, koopt u de uitkomsten van fase 01 tot en met 04. Uw invloed ligt bij 05 en 06, inspectie en verpakking, maar het productieproces staat niet ter beschikking. Dat is een legitieme manier om in te kopen. Het is niet hetzelfde als procesbeheersing.
Als de tas van meerdere materialen is gemaakt, bijvoorbeeld een geweven paneel op een genaaid romp of een geweven tas met een lederen bodem, verandert de volgorde. Snijden en naaien komen eerst, en het weefsel wordt een bestanddeel in plaats van het begin. De potentiële foutpunten verschuiven mee, vooral naar de overgangen tussen materialen.
Als de bestelling een herhaling is, worden fase 01 en 02 teruggebracht tot een vergelijking met de kleurkaart en de vorige partij. Een werkbench die het partijnummer heeft bewaard, kan dat op een controleerbare manier doen. Een werkbench die dat niet heeft gedaan, begint opnieuw vanaf een foto.
Als u een monster laat maken, ziet u alleen fase 01 tot en met 04 op monsterschaal. Voor een monster wordt per ontwerp een bedrag opgegeven dat van de bulkfactuur wordt afgetrokken zodra de bestelling de minimale afnamehoeveelheid bereikt. Vraag op dat moment van welk materiaal het monster werkelijk is gemaakt, want dat is het materiaal dat de bulkproductie zal kopiëren.
Wat u per fase moet opvragen, telkens één regel
Partijnummer en opbrengst (01). Reepbreedte en lasverbindingsbeleid (02). Handuren per exemplaar (03). Constructie van de handvatverankering (04). Inspectieregister en gebrekspercentage (05). Verpakkingsspecificatie en een foto van een afgesloten doos (06).
Dit zijn geen bedrijfsgeheimen. Het is de gewone administratie van een werkbench die weet wat ze doet, en een werkbench die dit niet kan produceren, vertelt u daarmee ook iets.
Veelgestelde vragen
- Hoe lang duurt het om een met de hand geweven tas te maken?
- De werkbanktijd varieert van ongeveer twee uur voor een eenvoudige kleine tas tot twintig uur voor een gestructureerde tas, en meer dan honderd uur voor fijn gehaakt werk. De bulkdoorlooptijd is 30–45 dagen na goedkeuring van het monster.
- Wat zijn de zes fasen?
- Ontvangst en sortering van vezel, voorbereiding, weven, assemblage, inspectie en verpakking. Elke fase heeft een eigen controle, en een fout die vroeger wordt ontdekt, is goedkoper te corrigeren.
- Waar beginnen gebreken doorgaans?
- De meeste beginnen tijdens de voorbereiding — ongelijkmatige repen of een overgeslagen kleursortering — en worden pas na het weven zichtbaar. Daarom wordt het sorteren als aparte fase behandeld.
Als u een bestelling specificeert, beschrijft groothandel hoe het proces verloopt van briefing tot verzending. Als de tas nog niet bestaat, is custom development de route, en de materialengids beantwoordt de vezelvraag die aan alle zes fasen voorafgaat.